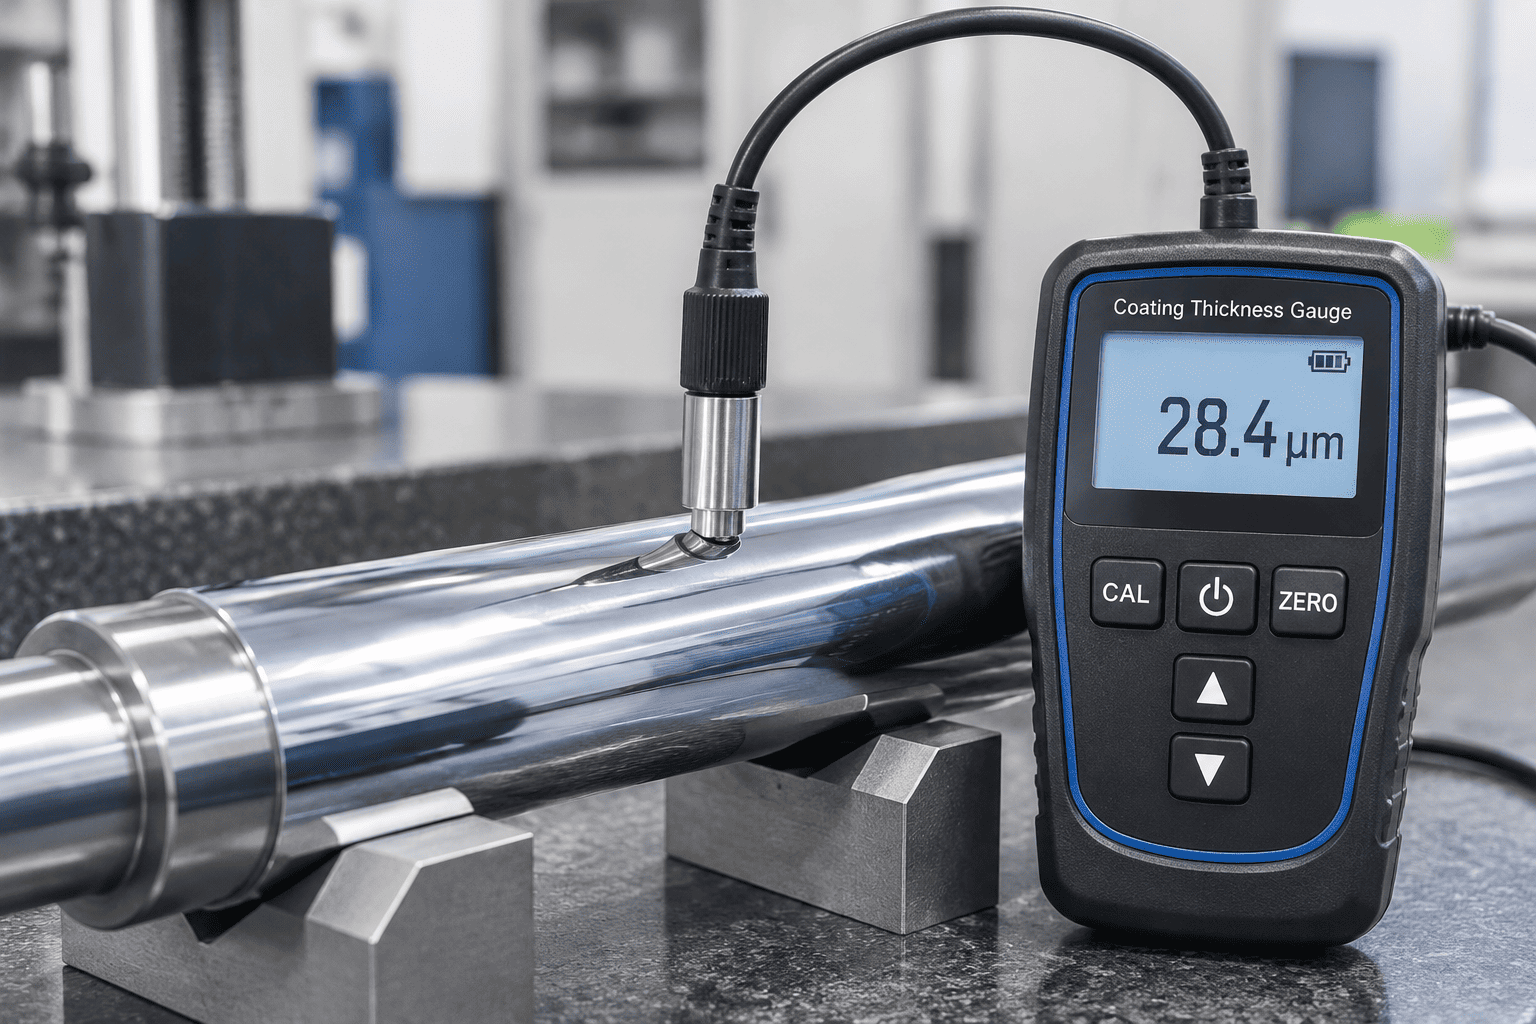
В тежките хидравлични цилиндри твърдото хромирано галванично покритие осигурява основната бариера срещу абразивно износване и окисление от околната среда. Измерването на дебелината на слоя без разрушаване на завършените шлифовъчни пръти е жизненоважна стъпка при проверка на първия артикул.
| Артикул | Подробности |
|---|---|
| Квадрантни позиции | Горен квадрант: 0° Десен: 90° Долен квадрант: 180° Ляв: 270° (Измерено върху твърд стоманен прът) |
| Станции за надлъжно измерване | 3 станции: предна (100 мм), централна, задна (100 мм) |
| Радиални показания | 4 радиални отчитания на станция, общо 12 точкова матрица с данни |
| Целева дебелина | Стандартен промишлен ≥ 25 μm Тежък режим на работа ≥ 40–50 μm |
Стриктното спазване на стандартите за качество на бутални пръти от твърд хром за хидравлични цилиндри по време на проверката на дебелината предотвратява ранното изкривяване на пръта и екструдирането на масленото уплътнение при тежки многосменни операции.
Функционалната устойчивост на надраскване на пръта на хидравличния цилиндър зависи от кристалографската твърдост на отложената хромна решетка:
За разлика от декоративния ярък хром, промишленото галванично покритие с твърд хром естествено развива вътрешни микропукнатини за облекчаване на напрежението по време на електроотлагане. Контролираните мрежи от микропукнатини са критични: те задържат микроскопични смазочни маслени филми, които намаляват триенето на уплътнението, без да позволяват на корозивната влага да достигне до суровата основна стомана.
1. Състав на реагента: Пригответе разтвор от 10 g/L калиев ферицианид (K3[Fe(CN)₆]) и 20 g/L натриев хлорид (NaCl), разтворен в дестилирана вода.
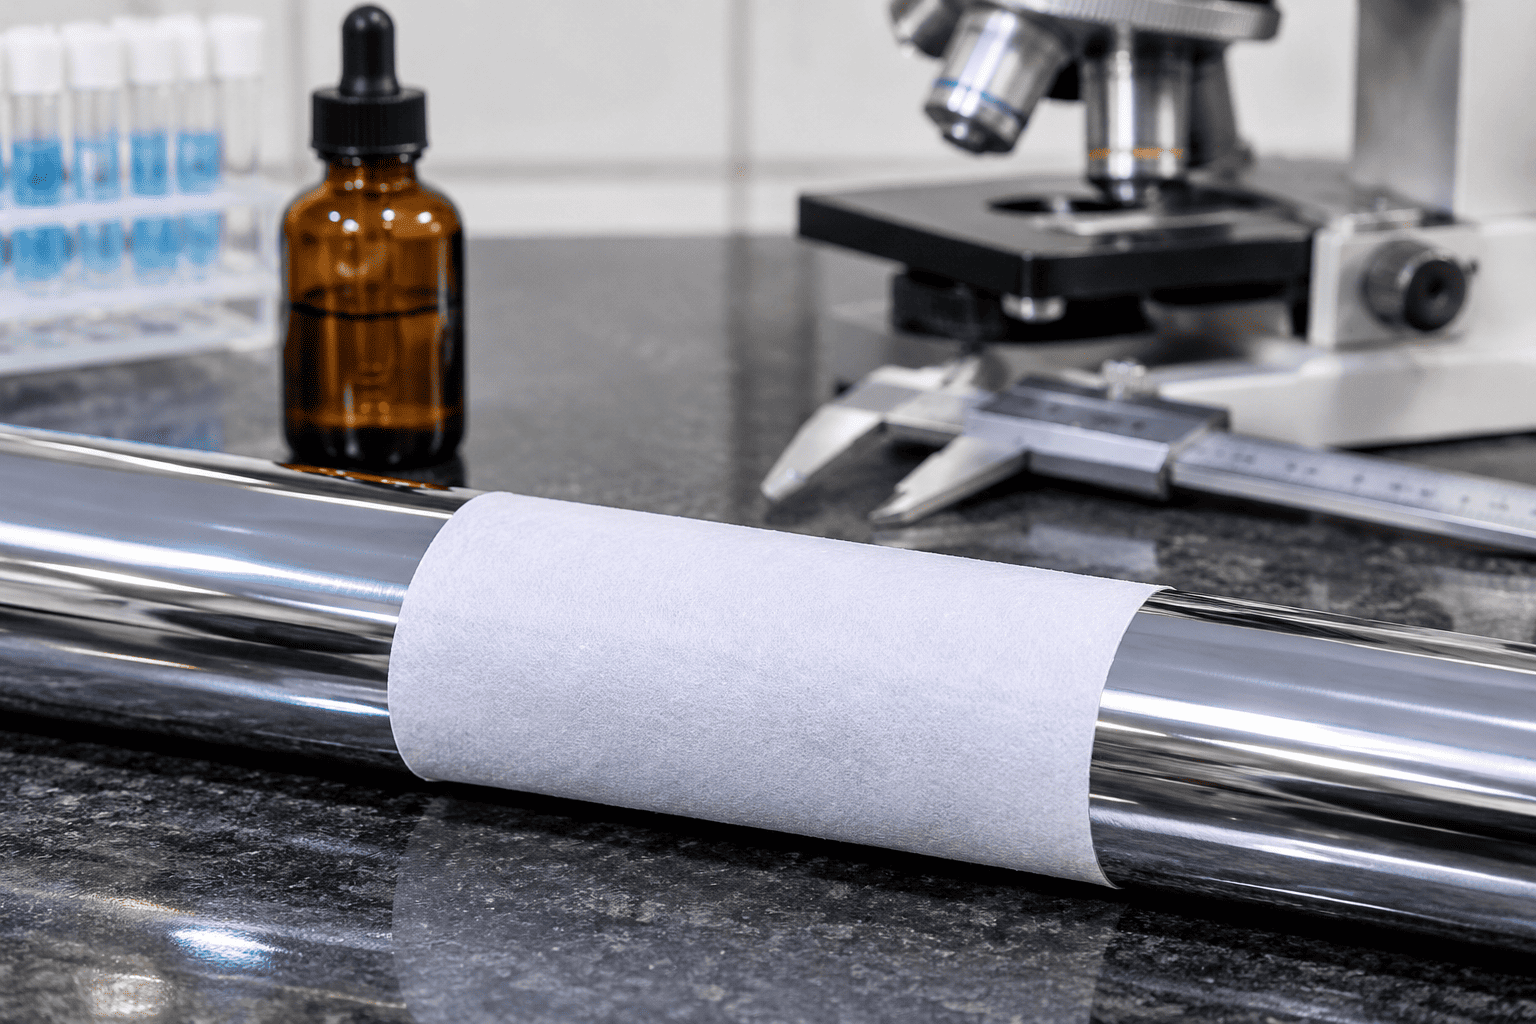
2. Приложение: Нанесете абсорбираща филтърна хартия, напоена с реагента, директно върху почистената, обезмаслена повърхност на хромирана пръчка за 10 минути.
3. Реакционна химия: Ако една пора или пукнатина се простира напълно до основата от черна стомана, железните йони се разтварят и реагират, за да образуват отличителниПруски сини петна (Fe₄[Fe(CN)₆]3):
4. Праг на приемане: Съгласно стандартите за качество на бутални пръти от твърд хром за хидравлични цилиндри, нулеви сини петна на 100 cm² са разрешени за първокласни хидравлични цилиндрови пръти.
При оптична металографска инспекция (200 × увеличение със солна киселина), прътите с висока издръжливост трябва да показват 400 до 600 микропукнатини на линеен сантиметър. Затворена мрежа без пукнатини предотвратява миграцията на влага, като същевременно поддържа граничното смазване за U-образни полиуретанови уплътнения.
Камерите за ускорена корозия симулират години на сурово крайбрежие, излагане на химикали за размразяване и инертни материали в кариера в контролирана лабораторна среда:
Спазването на тези стандарти за качество на бутални пръти от твърд хром за хидравлични цилиндри гарантира, че цилиндрите за течно захранване, използвани в среда с тежко осоляване на пътища, селскостопански торове и крайбрежни корабостроителници, работят без корозионни ями, раздробяващи уплътненията.
| Измерение на метрологията | Стандартно изискване за качество | Стандарт за проверка | Предотвратен режим на грешка |
|---|---|---|---|
| Дебелина на покриващия слой | ≥25 μm (стандартен) / ≥40–50 μm (тежки условия) | ISO 2178 Магнитна индукция | Преждевременно износване и излагане на основна стомана |
| Микротвърдост по Викерс | 850 до 1050 HV0.1 (65 до 70 HRC) | ISO 4516 / ASTM E384 | Драскане и надраскване от песъчинки и пясък във въздуха |
| Плътност на микропукнатини | 400 до 600 пукнатини/cm (непрез мрежа) | Металургично ецване @200× | Глад на масления филм или дълбоко просмукване на влага |
| Проверка на порьозността | Нула сини петна на 100 cm2 филтърен тест | Фероксилен реагент (ASTM B571) | Галванична ръжда на дупки и образуване на мехури под повърхността |
| Неутрален солен спрей (NSS) | 500 до 1000+ часа (рейтинг 10) | ASTM B117 / ISO 9227 | Екологично образуване на ръжда върху открити паркирани пръти |
| Повърхностно покритие (Ra) | Ra=0,10 до 0,20 μm (Rmr>50%) | ISO 4287 Stylus Profilometer | Изтриване на устната на уплътнението на пръта и динамично изтичане на хидравлично масло |
| Диаметрално биене | ≤0,15 mm на 1000 mm дължина на пръта | Циферблатен индикатор на V-блокове | Закрепване на втулката на цилиндъра и овализиране на уплътнението |
Прилагането на тези всеобхватни стандарти за качество на бутални пръти от твърд хром за хидравлични цилиндри гарантира, че производителите на хидравлично оборудване доставят линейни задвижващи механизми без течове с дълъг живот на глобалните пазари на индустриални и мобилни машини.
За техническа документация, сертификати за изпитване на материали (EN 10204 3.1) и персонализирани OEM спецификации на пръта на цилиндъра,свържете се с отдела за качество на HCIC на "info@jnhcic.com".