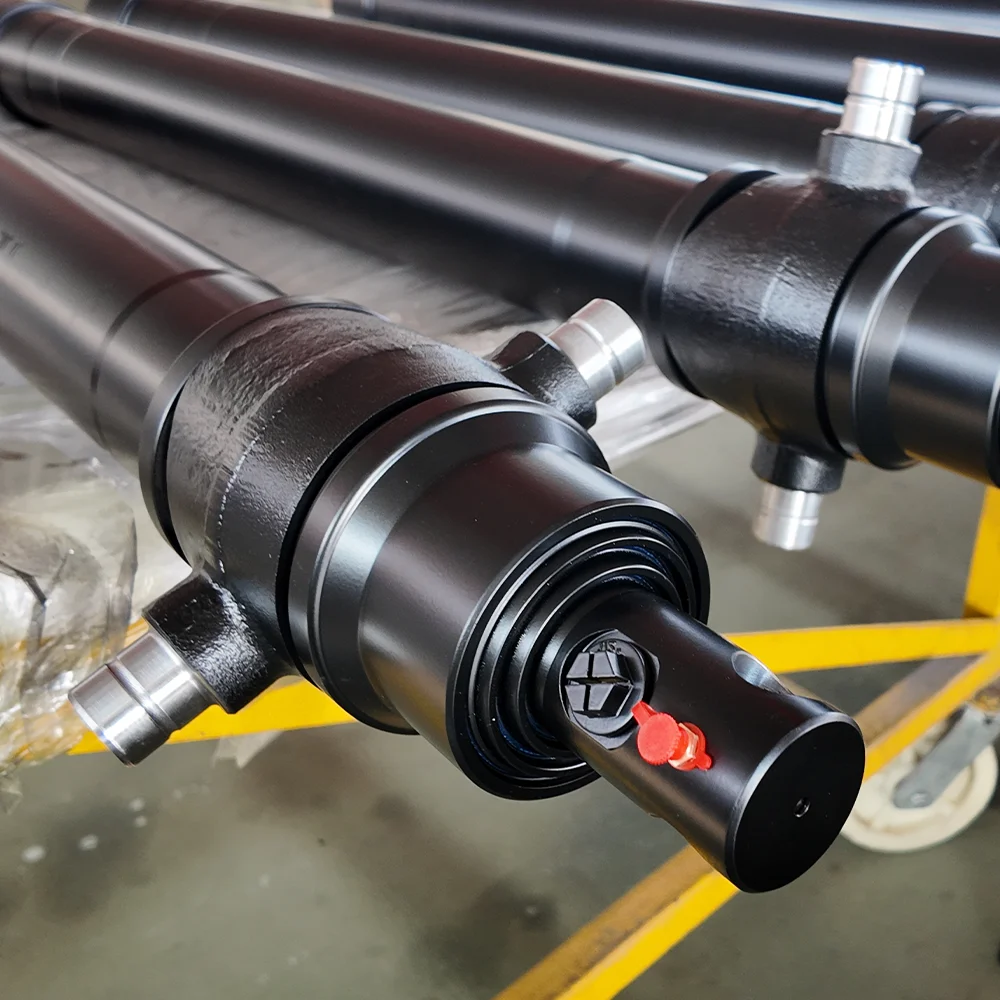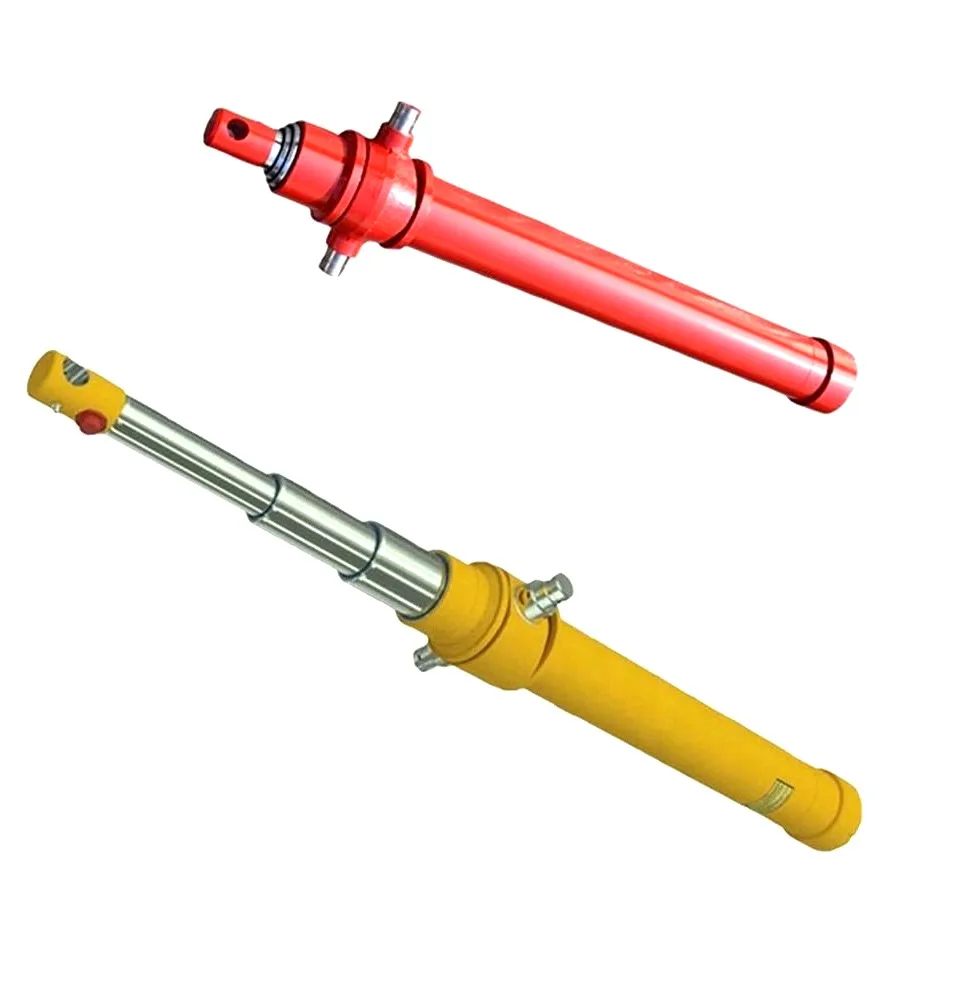
Когахидравлични цилиндрине успеят, техниците на място инстинктивно поглеждат вътре в цевта - проверяват уплътненията на буталото, хромирания прът и пръстените на чистачките. И все пак, при тежкотоварни мобилни машини като багери, минни лопати, опаковчици за боклук и шарнирни колесни товарачи, до 40% от непланираните смени на цилиндрите са причинени от катастрофална механична повреда в монтажните точки на въртене: ухото на пръта, основната скоба или отворите на щифта.
Замръзнал, назъбен или овален шарнирен щифт заключва шарнирните съединения, предизвиква силни странични огъващи моменти през буталния прът и ускорява изтичането на главата. Това инженерно ръководство описва подробно основната механика на износването на ушите на щифтовете, съдебномедицинска диагностика за разграничаване на натъртване от фретинг корозия и металургични показатели за избор на тежкотоварни втулки и щифтове от закалени сплави.
| Режим на повреда | Физическа първопричина | Визуален / звуков подпис |
|---|---|---|
| Лепило Galling | Микрозаваряване метал към метал от загуба на гранично смазване при екстремно контактно налягане | Дълбоки надлъжни вдлъбнатини на щифта; високо скърцане по време на артикулация; иззет щифт |
| Фретинг корозия | Микроколебания (<100 um), разрушаващи защитния оксиден филм при силни вибрации | Фин червеникаво-кафяв (какаов) прах или черна утайка, отделяща се от окото; контактни плоскости с костилка |
| Овализиране на отвора (удължаване на окото) | Пикови пулсиращи ударни натоварвания, надвишаващи границата на провлачване на основната стомана за милиони цикли | Диаметърът на отвора на окото се разтяга извън кръга с >0,5 mm; прекомерно механично тракане при обръщане |
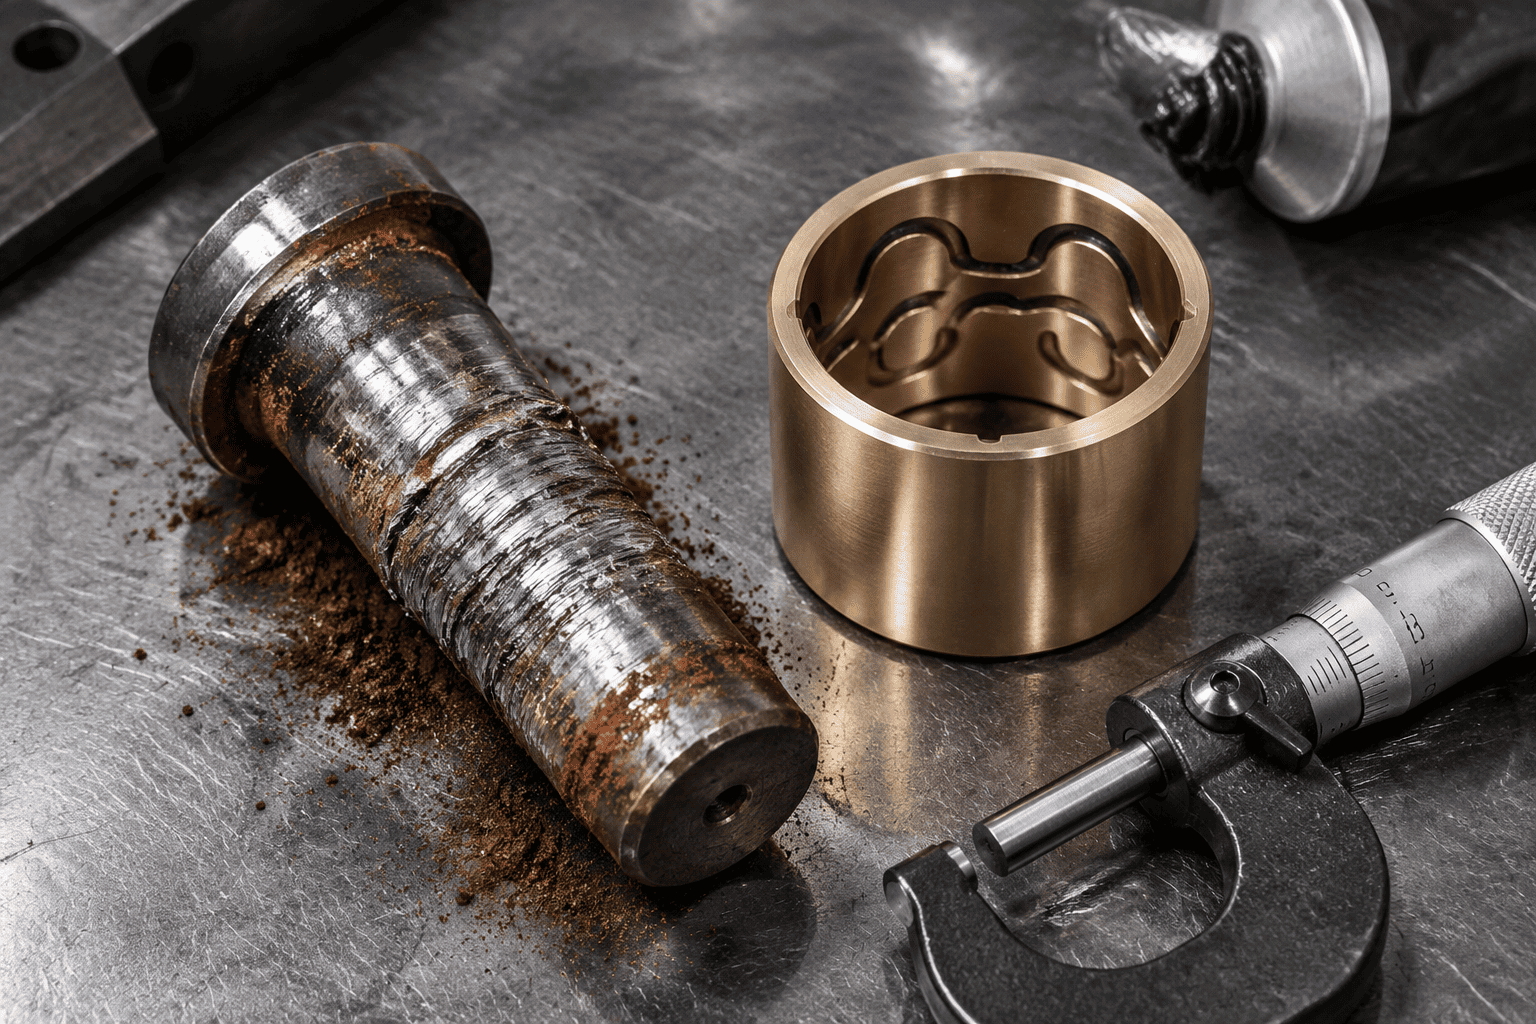
Когато багерна кофахидравличен цилиндърпробива през плътна глина или скала, контактното налягане върху щифта и втулката лесно надвишава 80 до 100 MPa (11 600 до 14 500 psi). Ако смазочният гресен филм се разпадне, микроскопичните повърхностни неравности на стоманения щифт и ухото на стоманения прът се докосват директно. Триенето мигновено генерира локализирана топлина, надвишаваща 800°C, което води до образуване на микрозаварки и откъсване на парчета основен метал. В рамките на часове щифтът се захваща здраво вътре в скобата.
При високочестотно вибриращо оборудване като пътни хедери и хидравлични чукове, шарнирният щифт претърпява малки ъглови микродвижения (по-малко от 50 микрона) при непрекъснато натоварване. Това микро-търкане изтрива мазнините, пулверизирайки микроскопичните стоманени частици. Тъй като тези прясно срязани стоманени частици се окисляват във въздуха, те образуват твърд железен оксид (Fe₂O₃), създавайки абразивен червен полиращ руж, който шлайфа големия размер на иглата.
При еднокомпонентни ковани уши на пръти и заварени основни плочи, непрекъснатото насочено удряне кара кръглия отвор на щифта да се поддава постоянно в удължена елипса. След като хлабината надвиши 0,8 mm (0,030"), динамичните ударни натоварвания се усилват експоненциално, като в крайна сметка инициират пукнатини от умора на обръч в ъглите на концентрацията на напрежение на 3 часа и 9 часа на окото.
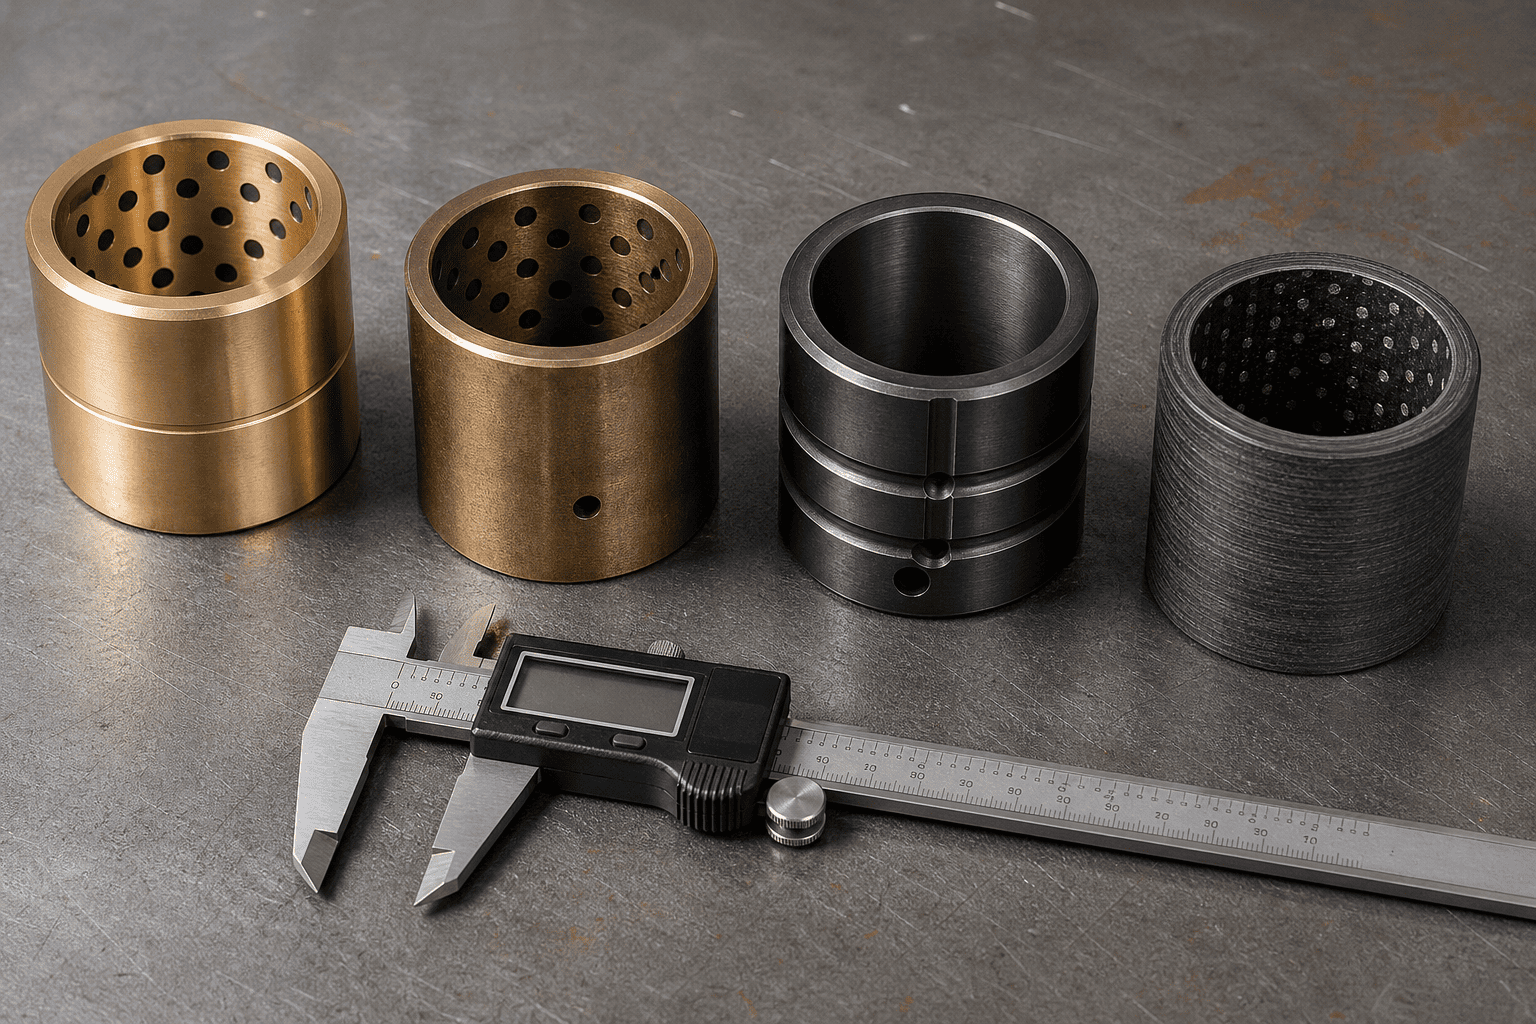
Изборът на правилната архитектура на втулката е разликата между 1000 часа и 10 000 часа безпроблемен живот на шарнира:
| Клас на материала на втулката | Максимално динамично натоварване | Необходимост от смазване | Най-добра оперативна сцена |
|---|---|---|---|
| Бронз с високо съдържание на олово (SAE 660 / C93200) | 35 – 45 MPa (умерено) | Необходимо е ежедневно смазване | Лека промишленост и общо земеделие |
| Манганов бронз (C86300 висока якост) | 70 – 90 MPa (тежки условия) | Необходимо е периодично смазване | Тежки земни и минни лостове на кофа |
| Закалена стомана (8620 Carburized 60HRC) | 120 – 150 MPa (екстремни удари) | Гресиране + високо налягане Moly | Пакери за боклук, режещи челюсти, тежки трошачки |
| PTFE влакнесто-навит композит (Duralon) | 100 – 140 MPa (нулево смазване) | 100% самосмазващ се БЕЗ ГРАЗ | Подводни, хранителни и недостъпни опори |
Никога не монтирайте незакален търговски щифт от въглеродна стомана 1045 в тежка скоба на цилиндър. Стандарт 1045 има повърхностна твърдост само от 18 до 22 HRC; той ще се деформира и ще се олющи в рамките на седмици срещу втулка от манганов бронз или закалена стомана.
Основен материал на сърцевината: 4140 хром-молибден или 8620 никел-хромова легирана стомана, закалена и темперирана за издръжливост на сърцевината (28–32 HRC), за да поеме екстремни удари при огъване без счупване.
Повърхностно закаляване: Индукционно закалено или дълбоко карбуризирано до 58 до 62 HRC до минимална дълбочина от 1,5 mm (0,060").
Повърхностно покритие: Прецизно шлифовани и полирани до Ra ≤ 0,2 μm (8 микроинча). . В корозивна морска среда, размразяване на пътна сол или среда с химически торове, посочете 25-микроно твърдо хромирано покритие или QPQ течно азотирано горно покритие върху втвърдения корпус.
Изпитвате постоянно стържене, тракане на шарнирни връзки или пукане на ухото на скобата във вашия парк от оборудване?
Свържете се със специализираната инженерна група на HCIC. Ние произвеждаме тежкотоварни цилиндри по поръчка, оборудвани с манганов бронз, закалена сплав или самосмазващи се композитни втулки, съчетани със сертифицирани 58–62 HRC индукционно закалени щифтове, проектирани за надеждност при нулев престой.