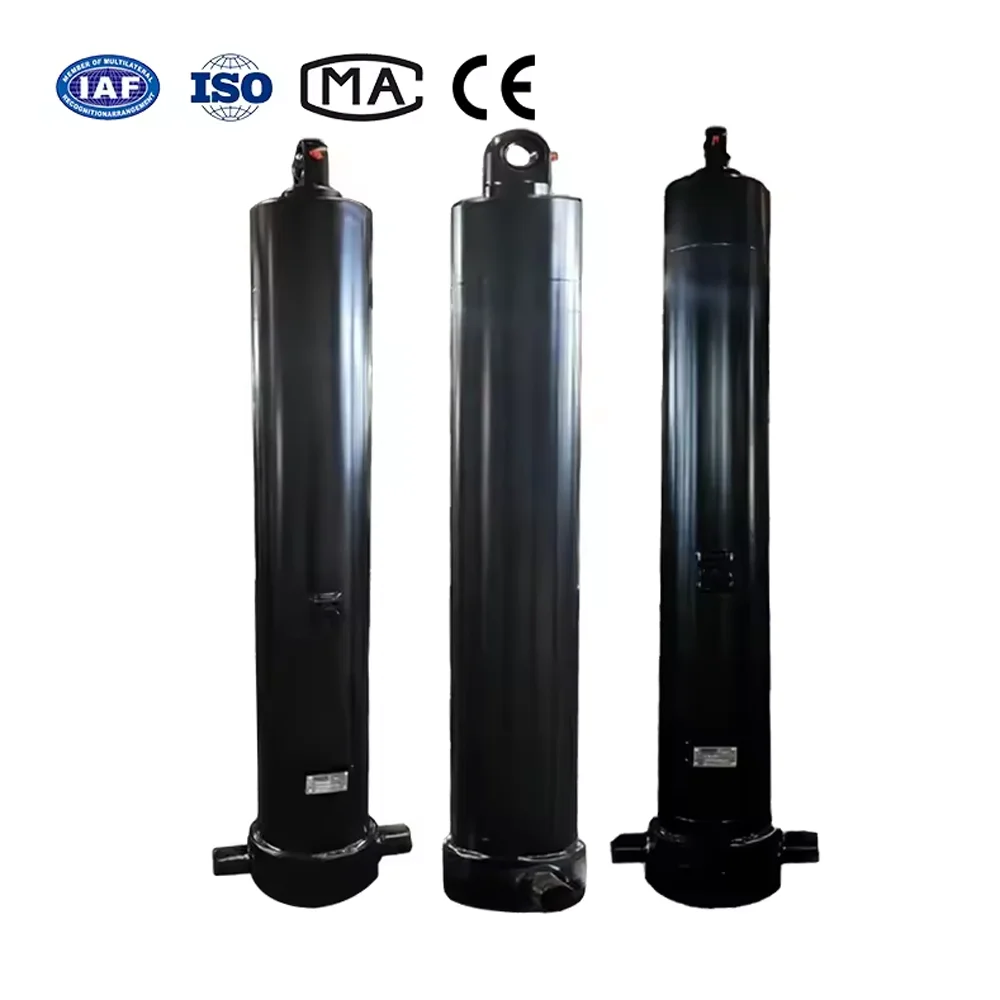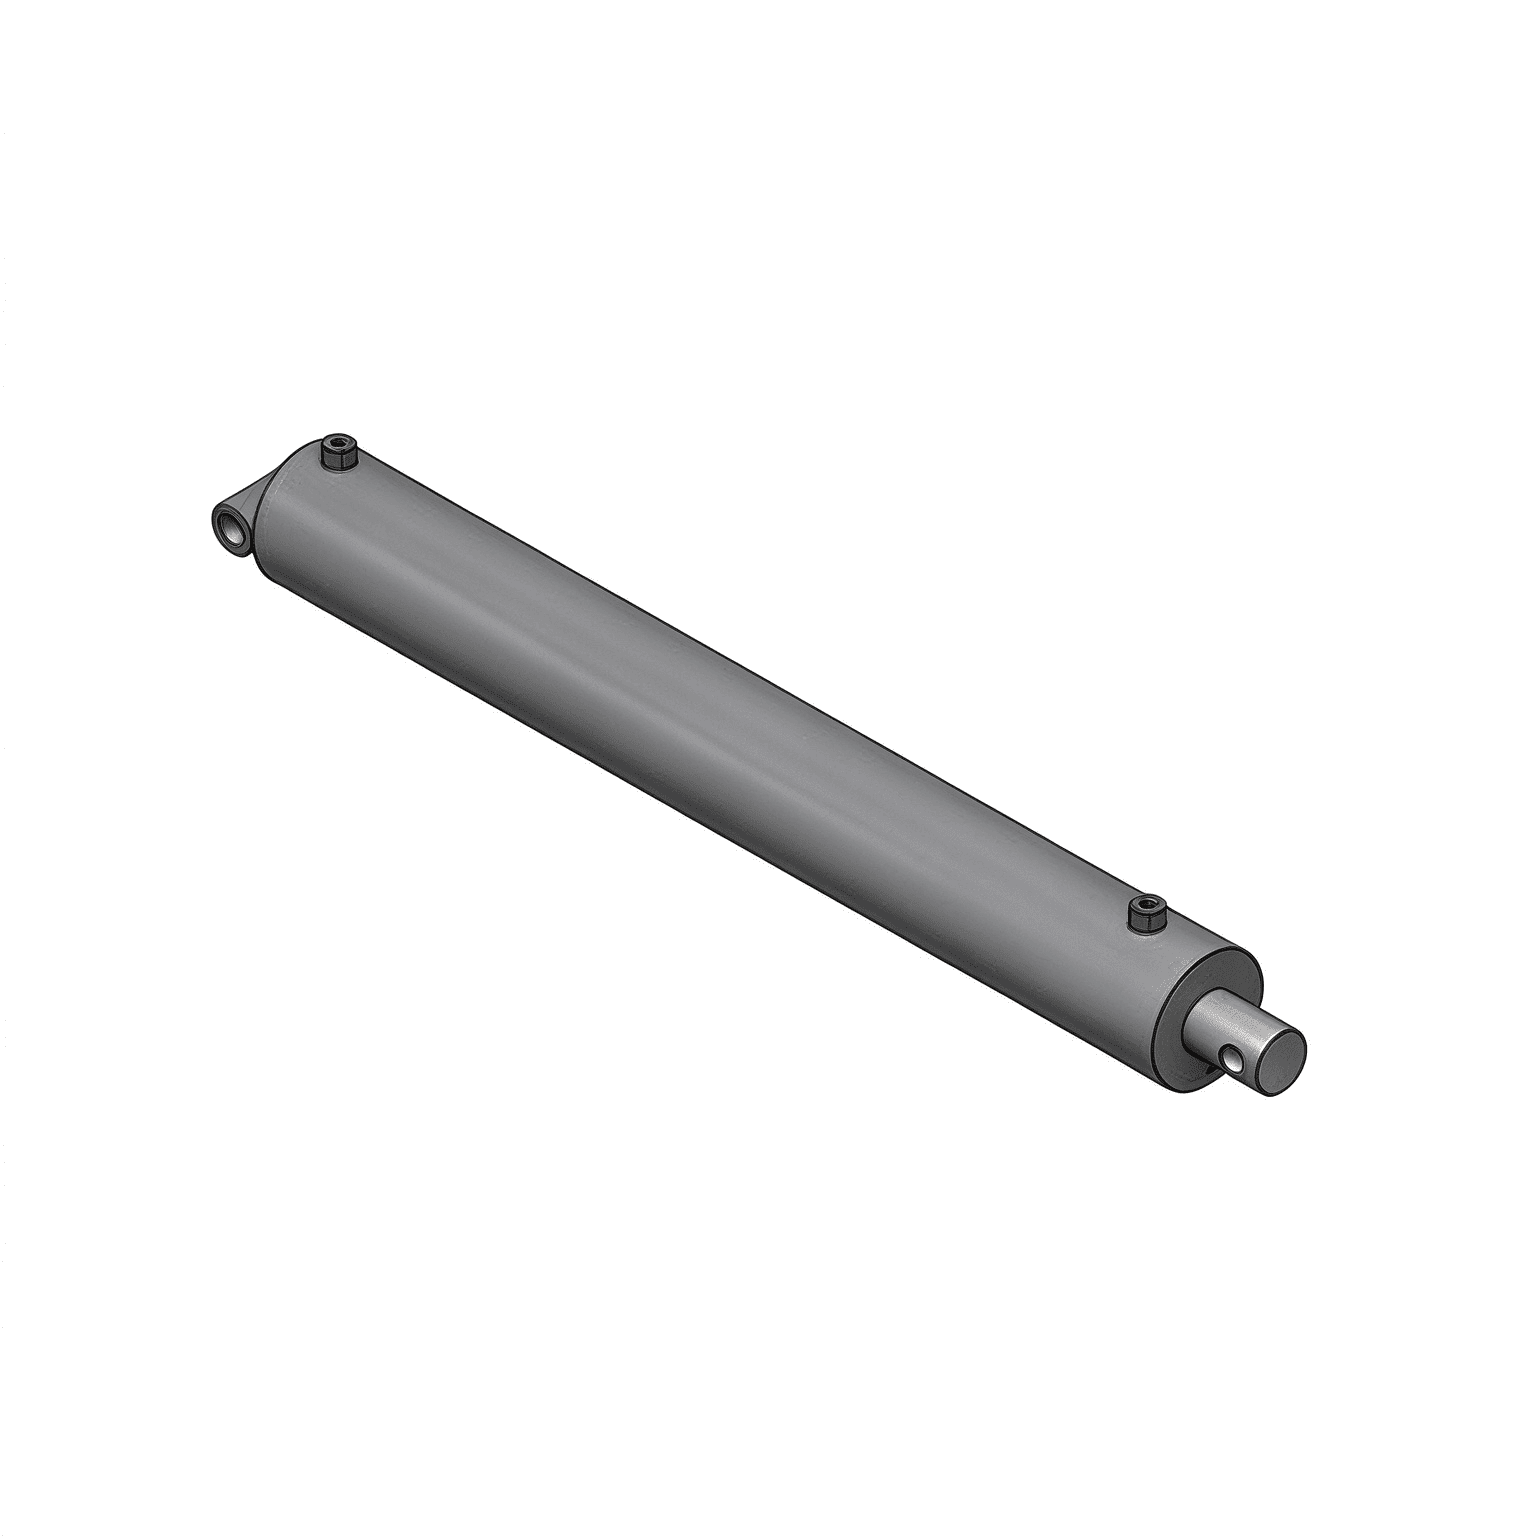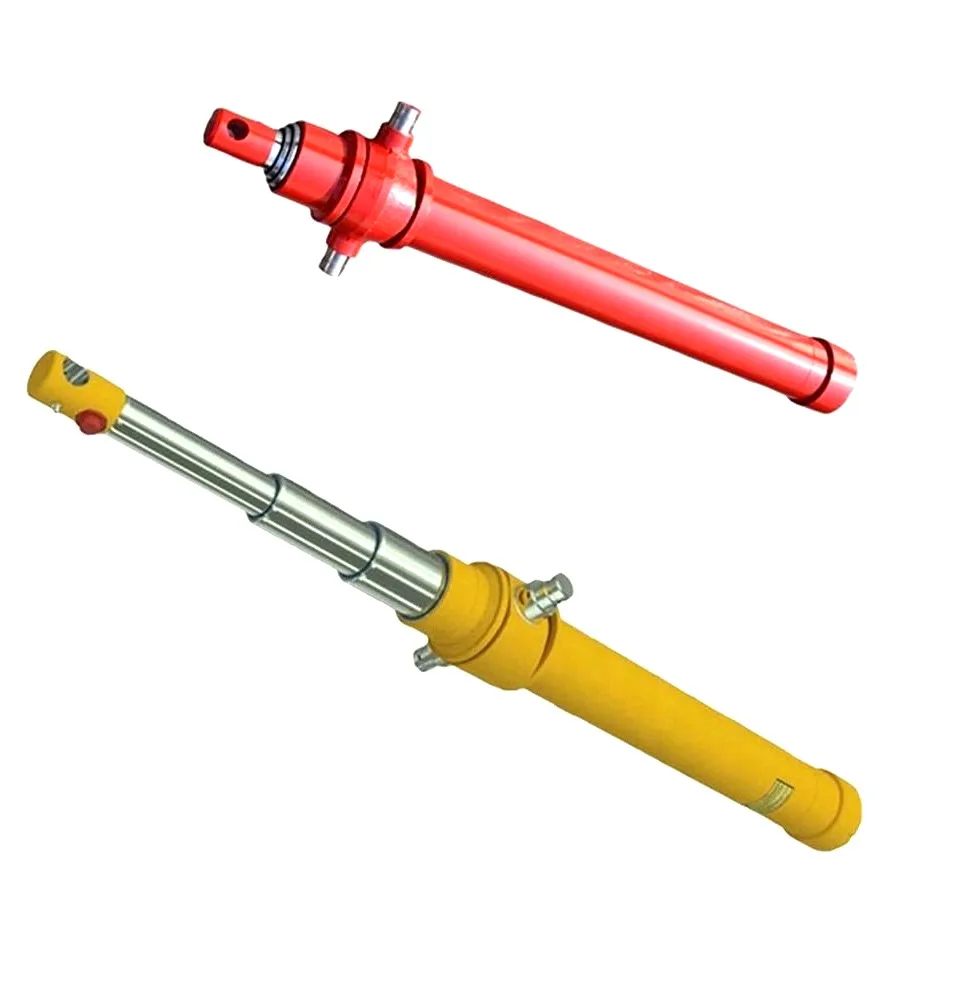
Когато ахидравличен цилиндърне успява да достигне планираната скорост на цикъла или работи горещо след тридесет минути работа, инженерите често обвиняват хидравличната помпа или управляващия клапан. В сервиза обаче основната причина често е далеч по-проста: отворите на цилиндъра и свързващите водопроводи са силно подразмерени за необходимия дебит.
Течността, изкарана през ограничен отвор на порта, се държи като вода, издута през прещипан градински маркуч. Скоростта се покачва рязко, ламинарният поток се срива в силна турбуленция и в гърлото на порта се развиват масивни спадове на налягането. Това ограничение преобразува ценните хидравлични конски сили директно в разрушителна топлина, забавя бързите ходове на удължаване и дори може да предизвика локализирана кавитация или издухване на уплътнението с обратно налягане по време на високоскоростно гравитационно прибиране.
Правилното оразмеряване на вашия порт не означава само да съпоставите какъвто и да е кран за резба, който се намира в инструмента. Изисква се балансиране на скоростта на течността във всяка работна линия, за да се осигури тихо, енергийно ефективно и без течове захранване.
Скоростта на флуида диктува дали маслото тече гладко в успоредни течения (ламинарен поток) или се разбива бурно с високо съпротивление на триене (турбулентен поток). Производителите на промишлено и мобилно оборудване следват стриктни насоки за скорост в различните клонове на веригата:
| Разклонение на веригата / тип линия | Препоръчителна скорост (m/s) | Препоръчителна скорост (ft/s) |
|---|---|---|
| Смукателни линии на помпи | 0,5 до 1,2 m/s | 2,0 до 4,0 фута/сек |
| Връщащи линии (ниско налягане) | 1,5 до 2,5 m/s | 5,0 до 8,0 фута/сек |
| Непрекъснати линии под налягане | 3,0 до 5,0 m/s | 10,0 до 16,0 фута/сек |
| Прекъснати линии с голям поток | До 6.0 m/s | До 20,0 фута/сек (кратък режим) |
| Гърла на порта на цилиндъра | 3,5 до 5,5 m/s | 12,0 до 18,0 фута/сек |
веднопрътови цилиндри с двойно действие, маслото, излизащо от края на капачката по време на прибиращия се поток, се умножава по съотношението на площта (често 1,5:1 до 2:1). Ако една помпа доставя 30 GPM в кухината на пръта, **45 до 60 GPM излизат от порта в края на капачката. Ако портът на капачката е оразмерен само за скорост на подаване от 30 GPM, скоростите на връщащата линия могат да надвишават 25 фута/сек, създавайки огромно обратно налягане, което се бори с хода на прибиране и прегрява цялата система.
Използвайте следната таблица за бърза справка, за да изберете минималния препоръчителен размер на порта на цилиндъра въз основа на моментния пиков поток, влизащ или излизащ от порта:
| Дебит (GPM) | Дебит (л/мин) | SAE права резба O-Ring Boss (ORB) | SAE 4-болтов фланец (код 61 / код 62) |
|---|---|---|---|
| 1 до 5 GPM | 4 до 19 л/мин | SAE #4 (7/16-20) | Не е приложимо |
| 5 до 12 GPM | 19 до 45 л/мин | SAE #6 (9/16-18) | Не е приложимо |
| 12 до 22 GPM | 45 до 83 L/мин | SAE #8 (3/4-16) | 1/2" код 61 фланец |
| 22 до 38 GPM | 83 до 144 L/мин | SAE #10 (7/8-14) | 3/4" код 61 фланец |
| 38 до 55 GPM | 144 до 208 L/min | SAE #12 (1-1/16-12) | 1" код 61 фланец |
| 55 до 90 GPM | 208 до 340 L/min | SAE #16 (1-5/16-12) | 1-1/4" Код 61/62 |
| 90 до 150 GPM | 340 до 568 L/min | SAE #20 (1-5/8-12) | 1-1/2" Код 61/62 |
| 150+ GPM | 568+ L/мин | Персонализиран колекторен блок | 2" до 3" Код 62 |
[SAE ORB (О-пръстен Boss)] ===> Радиално еластомерно уплътнение с нулеви течове; за предпочитане до 5000 psi
[ SAE 4-болтов фланец] ===> Устойчив на тежки удари и вибрации; най-добро за >1" портове с висок поток
[BSPP (G-Thread)] ===> Залепен уплътнителен пръстен с плоска повърхност; глобален стандарт ISO извън Северна Америка
[ NPTF (заострена тръба)] ===> Заклинване метал към метал; склонни към напукване под напрежение и течове под високо налягане
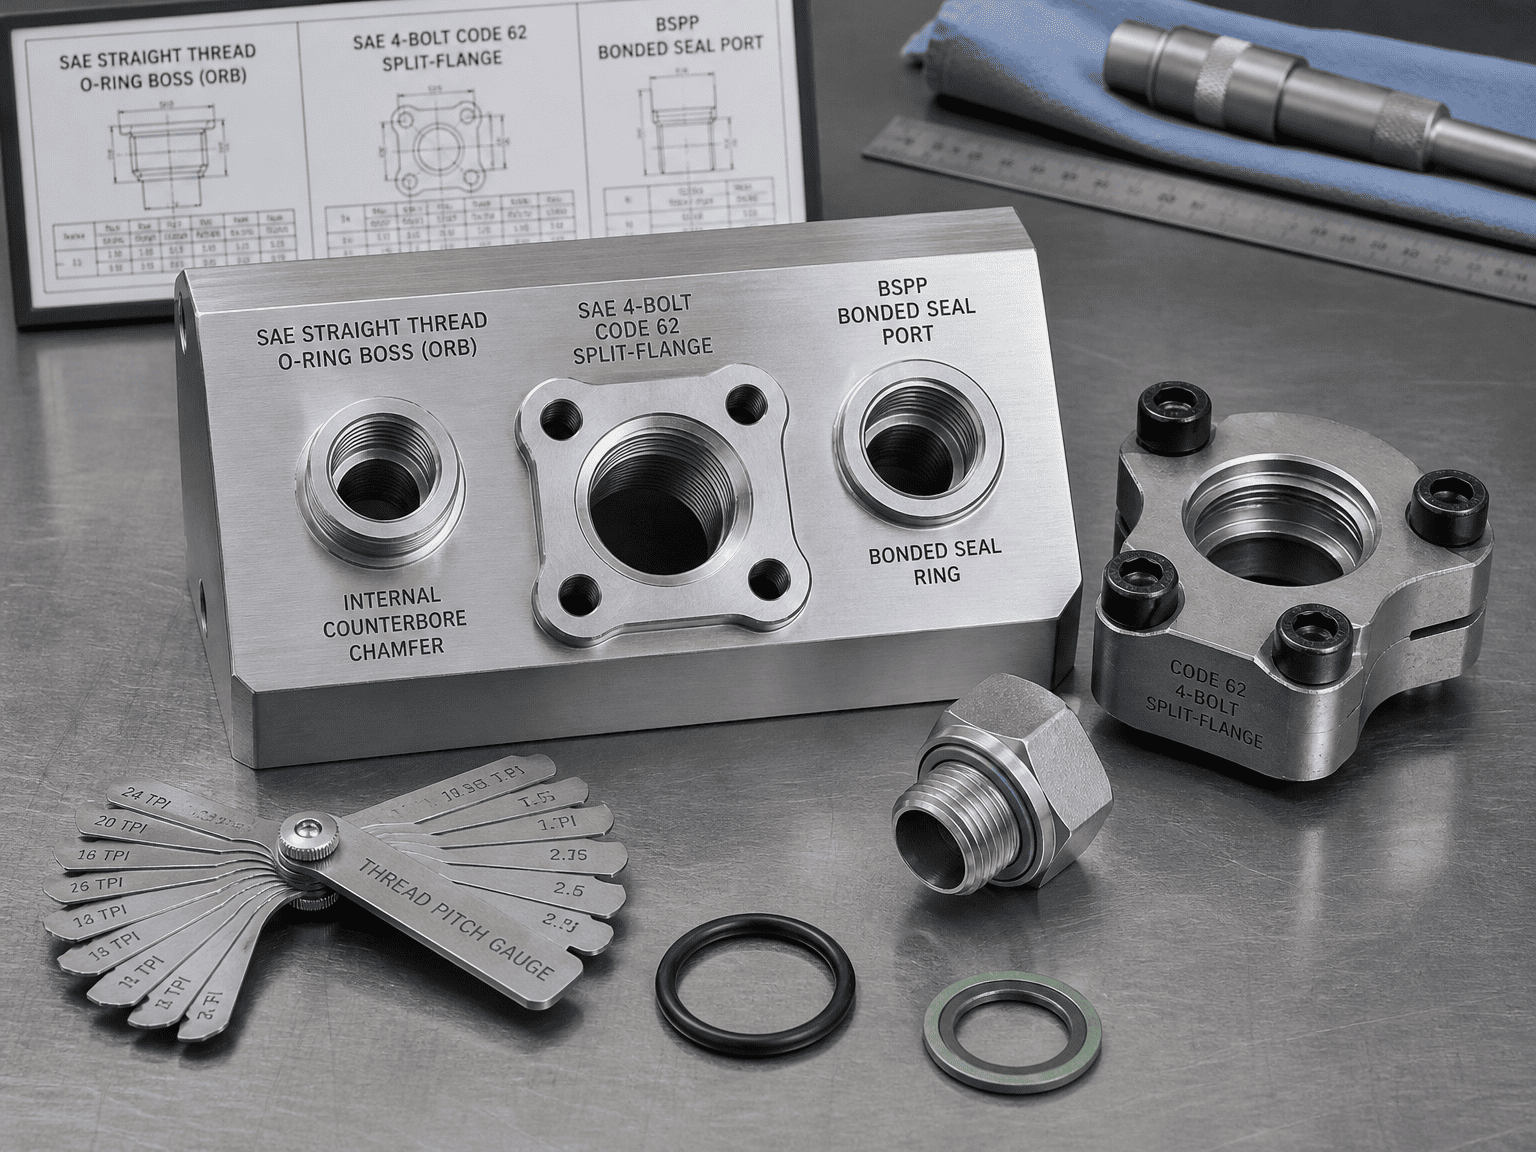
Как се уплътнява: Правите UN/UNF паралелни резби осигуряват механична сила на затягане, докато еластомерен О-пръстен се поставя във вътрешно обработена фаска на зенкера.
Защо производителите на оригинално оборудване го предпочитат: Той елиминира риска от пукнатини при прекалено затягане, позволява регулируема 90-градусова ориентация на коляното с контрагайки и надеждно поддържа налягания до 5000 psi (345 бара) без плач.
Как се уплътнява: Тежък разделен фланец или закрепващ фланец захваща плоска глава на фланеца, съдържаща лицев О-пръстен директно срещухидравличен цилиндъртяло с четири болта клас 8 с висока якост.
Най-добри приложения: От съществено значение за отвори с размери от 1 инч и по-големи на тежки минни багери, балопреси за скрап с голям тонаж и мобилни кранове. Той издържа на интензивно механично пулсиране на линията и позволява компактно свързване на линията без смущения при завъртане на гаечния ключ.
Как се уплътнява: Паралелни резби с еластомерно свързан уплътнителен пръстен (шайба на Даути) или задържан О-пръстен срещу точкова плоска повърхност.
Най-добри приложения: Доминиращият международен стандарт за европейско, азиатско и експортно търговско оборудване, предлагащ надеждно уплътнение без течове, еквивалентно на SAE ORB.
Режимът на повреда: Конусните тръбни резби разчитат на деформация на метала по протежение на страната на резбата. При термично разширение, скокове на налягане и вибрации, примесът на тръбата се отмива, причинявайки течове. Прекомерното затягане на конусовидни фитинги заклинява издатината на порта навън, като често разцепва заварените крайни капачки на цилиндъра.
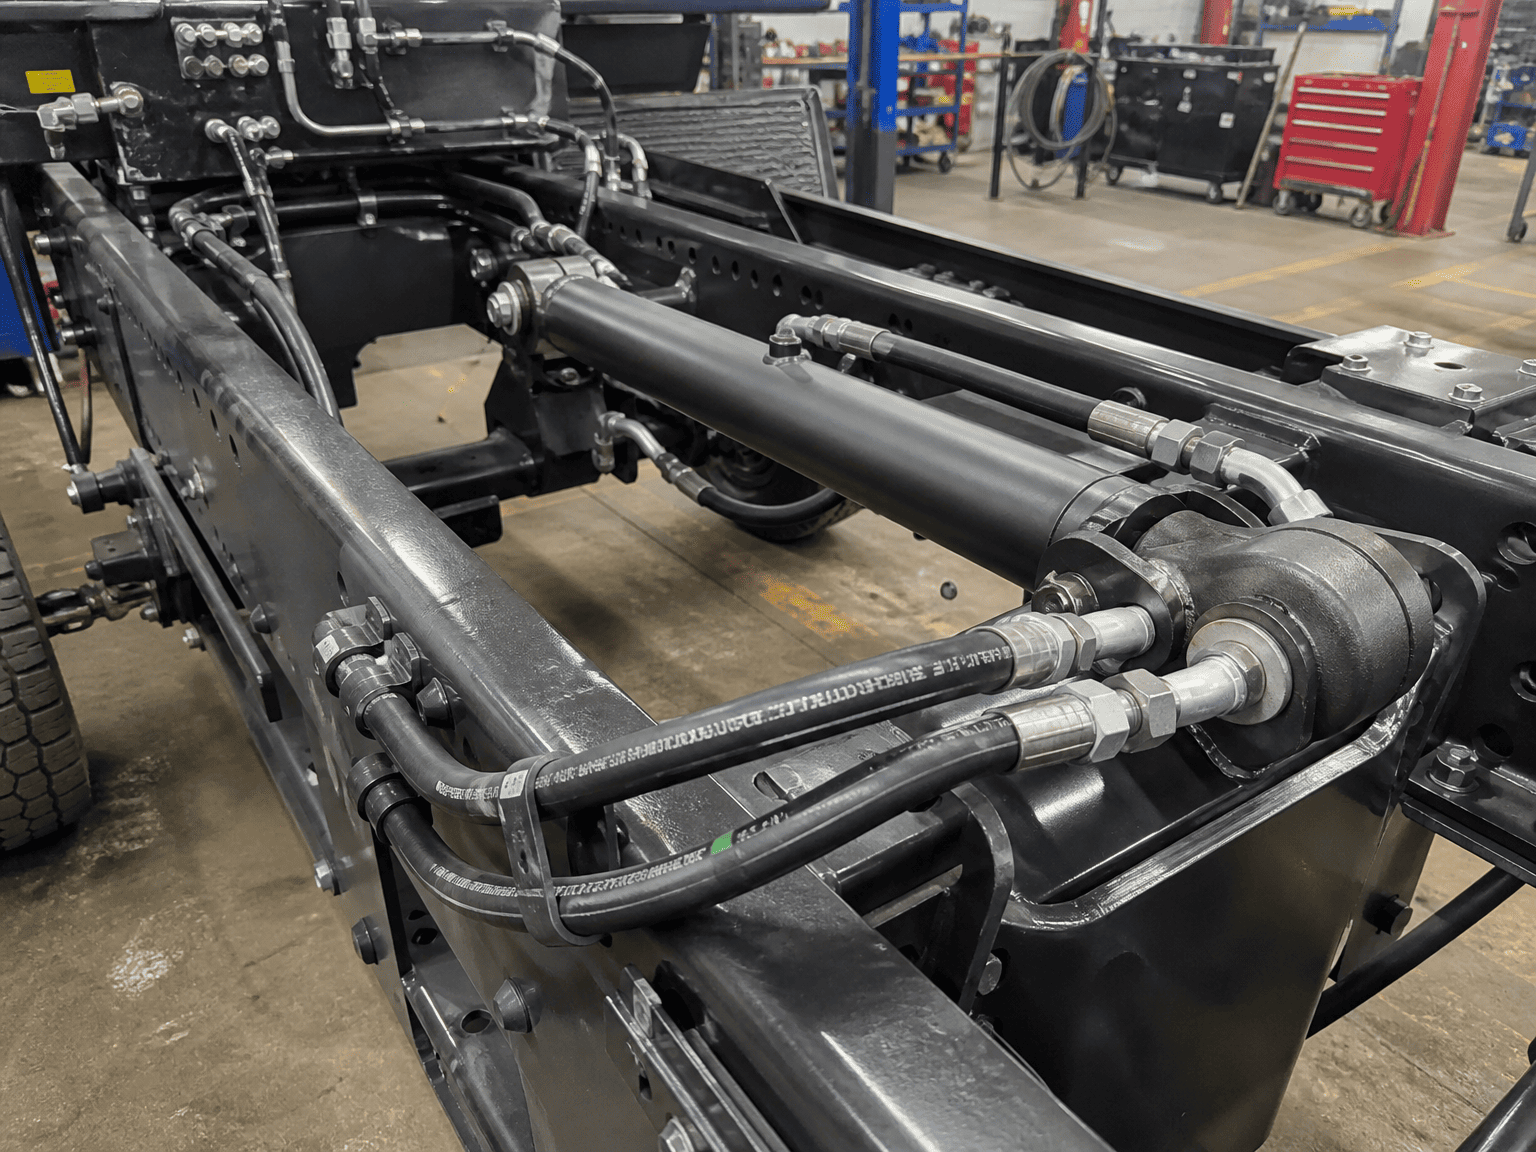
Дори ако размерът на резбата на вашия порт съвпада с блок-схемата, недостатъците във вътрешната геометрия все още могат да дроселират вашия цилиндър:
Препоръките за скорост и оразмеряване на порта в това ръководство представляват най-добрите инженерни практики в индустрията. За приложения, включващи високочестотни серво цикли, течности вода-гликол или тежки цикли на работа, консултирайте се с инженерни специалисти на HCIC за пълна изчислителна динамика на флуидите (CFD) и оптимизация на колектора.
HCIC проектира високопроизводителни персонализирани хидравлични цилиндри, интегрирани колекторни блокове и хидравлични захранващи агрегати за производители на мобилно и индустриално оборудване по целия свят.