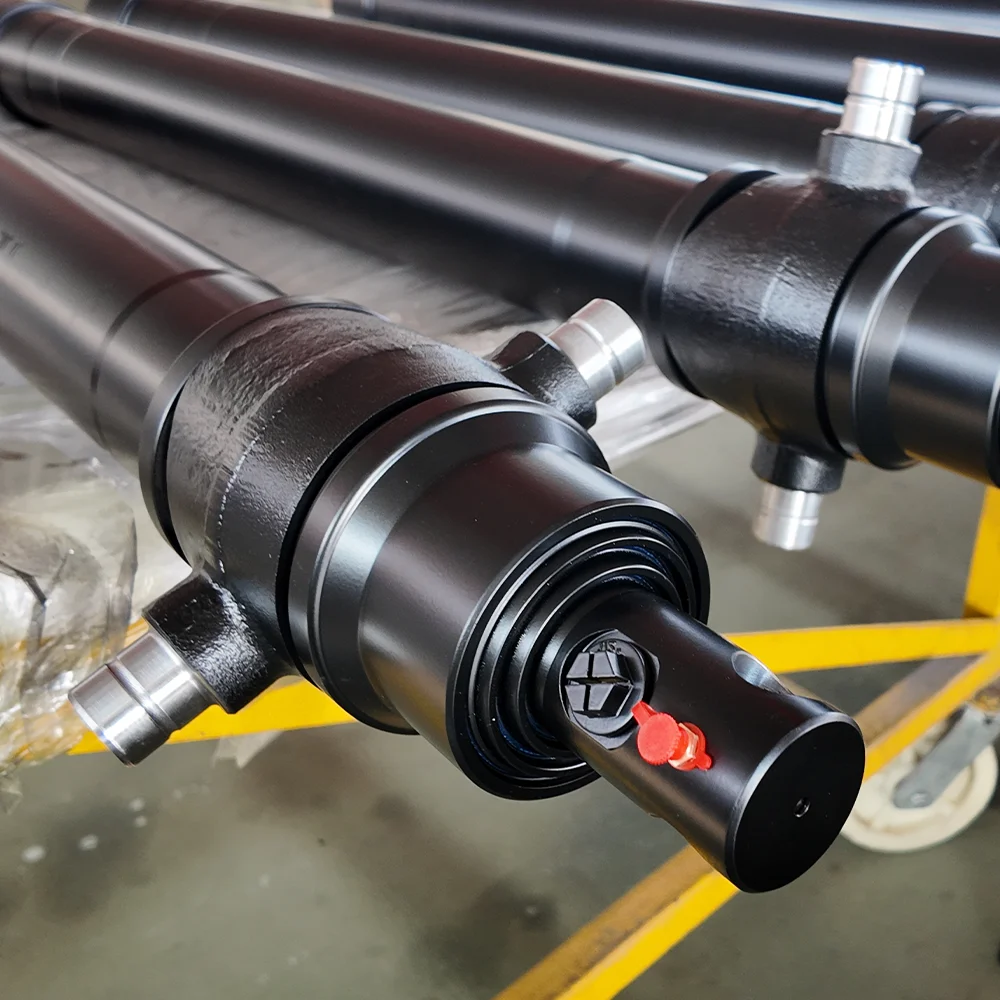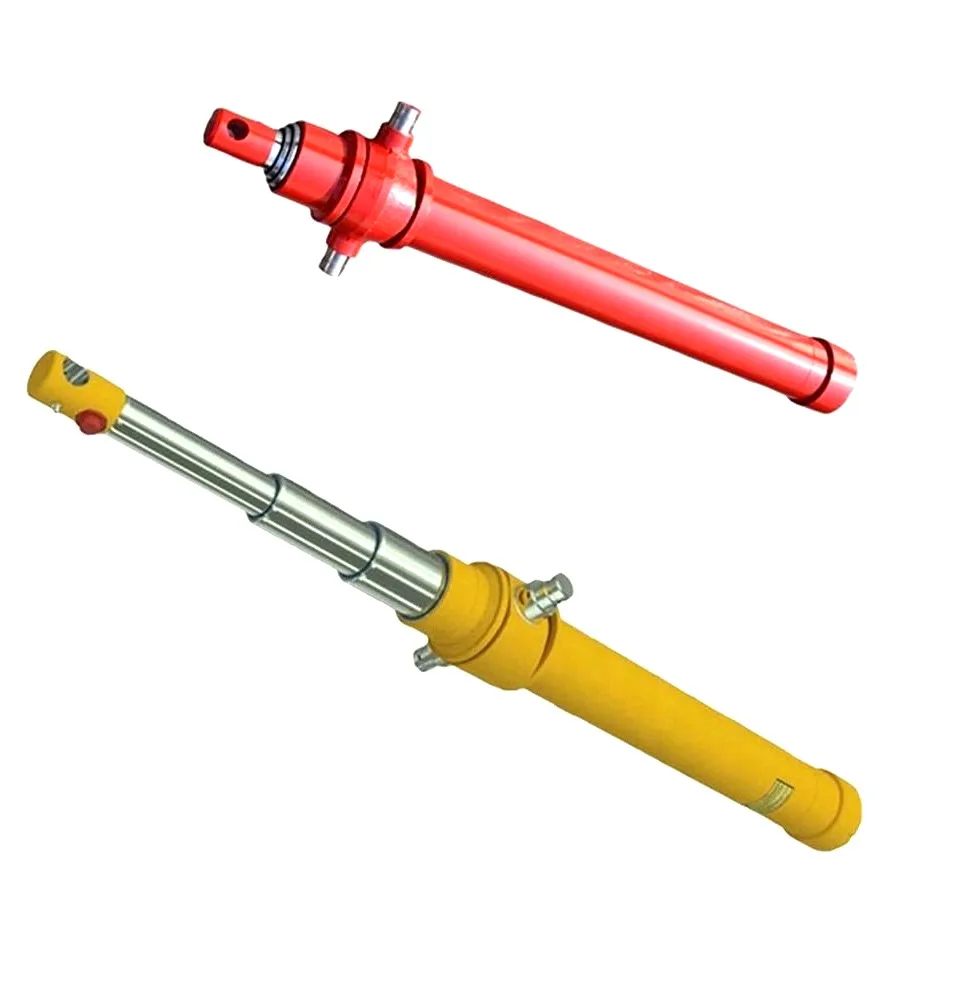
Въпреки че преминаването към огнеустойчиви течности елиминира катастрофалните пожари в магазини и мини, то предизвика неочаквана вълна от преждевременни повреди на хидравличните цилиндри в полето. Надзорниците по поддръжката на автопарка и производителите на OEM машини съобщават, че стандартните цилиндри - работещи безупречно с минерално масло - изпитват пълно издухване на уплътнението на пръта, лепкава работа на цилиндъра и вътрешен байпас на буталото само за 250 до 500 работни часа след смяна на течността.
| Класификация на течности | Химическа основа и състав | Работна температура и безопасност |
|---|---|---|
| ISO HFA / HFB | Емулсии с високо съдържание на вода (5% до 40% масло във вода) | Макс. 55°C; изключителна огнеустойчивост, но лоша смазваща способност при високо psi |
| ISO HFC (най-често срещан) | Водно-гликолов разтвор (35% до 45% вода в полимер) | Макс. 60°C; незапалими; склонни към хидролитична атака на уретани |
| ISO HFDU (висока производителност) | Синтетични полиолови естери (безводни / без вода) | До 120°C; биоразградим с отлична смазваща способност; атакува НБР |
| ISO HFD-R (екстремна авиация) | Фосфатни естери (синтетична фосфорна основа) | Макс. 150°C; тежка химическа атака на всички стандартни индустриални уплътнения |
Когато стандартен мобилен или индустриаленхидравличен цилиндърсе проваля с огнеустойчиви течности, аутопсиите при разглобяване разкриват два различни пътя на химическо разграждане:
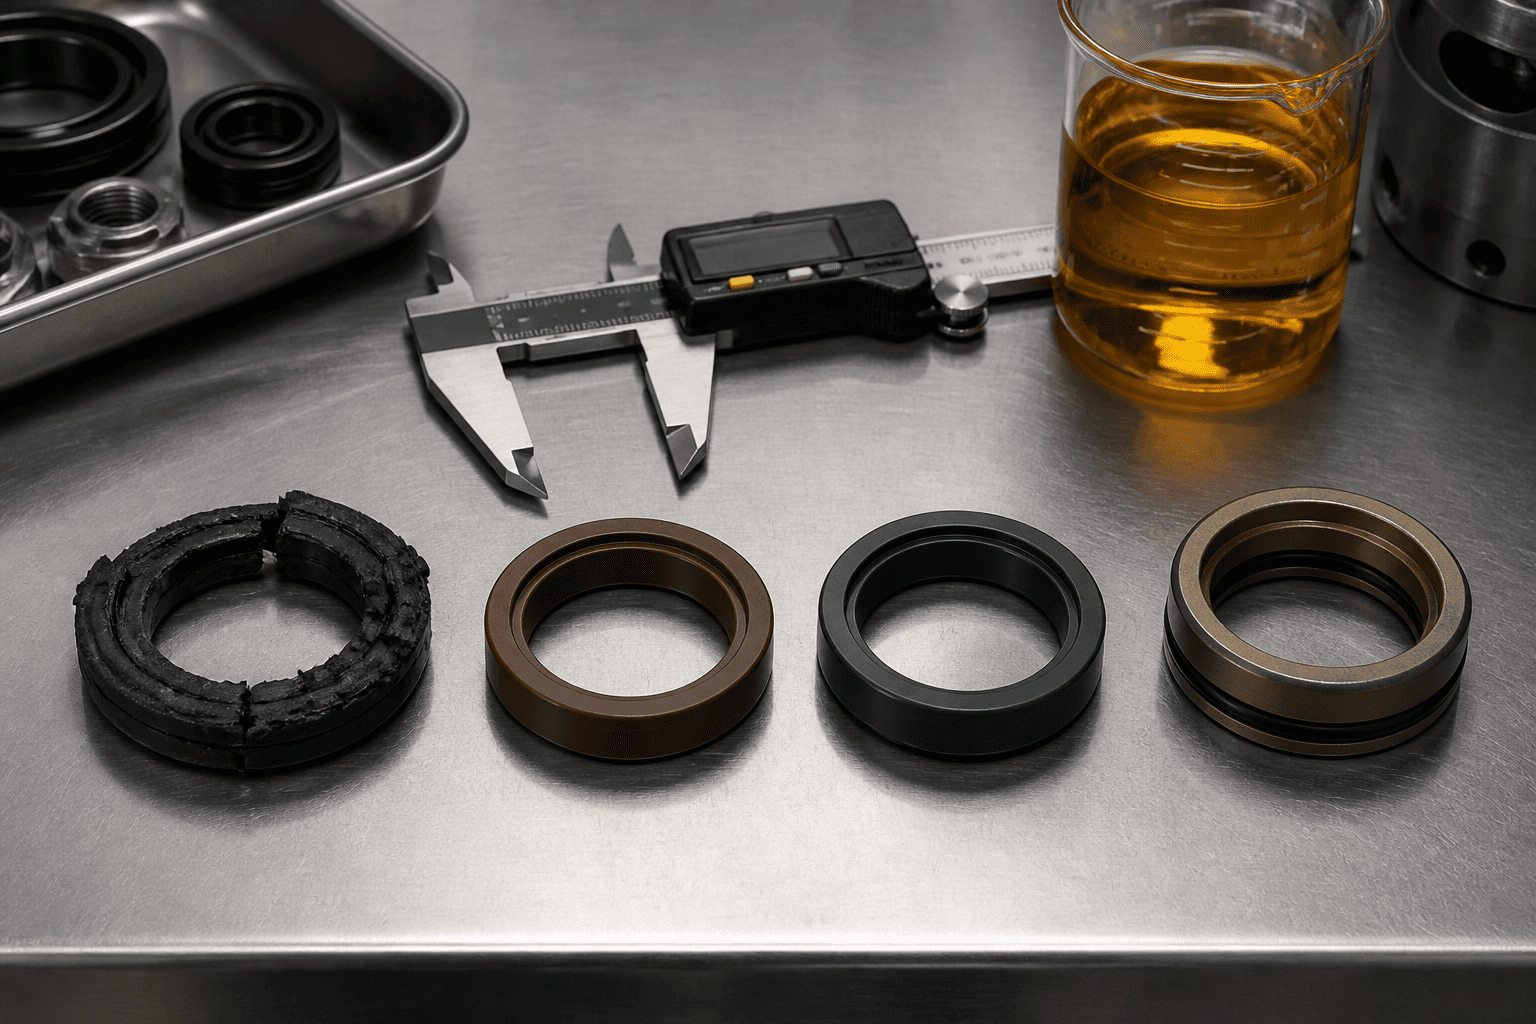
Стандартните мобилни цилиндри разчитат в голяма степен на термопластични полиуретанови (TPU) U-образни уплътнения на пръта поради тяхната превъзходна устойчивост на абразия срещу пътни песъчинки. Въпреки това, когато са изложени на водно-гликолови течности над 50°C, водните молекули разкъсват молекулярните естерни/етерни вериги в рамките на полиуретановия полимер. В рамките на седмици здравият материал на уплътнението губи своята еластичност на опън, превръщайки се в мека, ронлива паста, която преминава през жлезата под натиск.
Когато операторите преминат към синтетични полиолови естери (HFDU), без да преопаковат цилиндрите си, стандартните нитрилни (NBR) бутални и статични тръбни уплътнения се подлагат на агресивно извличане на пластификатор. Течността премахва омекотяващите агенти от гумата, което води до набъбване на уплътнението с повече от 18% по обем. Подутото уплътнение се забива плътно в жлеба на уплътнението, причинявайки изключително триене, трептене на пръта и евентуални назъбени разкъсвания при срязване по протежение на уплътнителния ръб.
За постигане на 10 000+ часа експлоатационен живот при огнеустойчиви течности ISO 12922, HCIC инженерингът определя три усъвършенствани конфигурации на еластомерно и термопластично уплътнение:
| Степен на материала на уплътнението | ISO VG 46 Минерал | ISO HFC (Water-Gly) | ISO HFDU (полиолов естер) |
|---|---|---|---|
| Стандартен TPU (U-Cup) | Отличен (10 000ч) | БЪРЗ ОТКАЗ (300h) | Лошо / Подуване (800h) |
| Стандартен NBR нитрил | Отличен (8000h) | Умерен (2000 часа) | БЪРЗО ВТЪРВЯВАНЕ (500h) |
| Специален HNBR | Отличен (12 000ч) | Добър (6000 ч) | Отличен (10 000ч) |
| Флуороеластомер (FKM) | Отличен (10 000ч) | Пределна / темп | СУПЕРИОР (12 000h+) |
| PTFE с бронзов пълнеж | Отличен (15 000ч) | СУПЕРИОР (15 000ч) | СУПЕРИОР (15 000ч) |
За вериги от синтетични естери, работещи на горещо (до 110°C), оригиналните FKM флуоровъглеродни еластомери осигуряват пълна химическа инертност. За разлика от стандартния търговски Viton-A, HCIC използва втвърдени с пероксид формули Viton-B или Viton-GF, които са устойчиви на странични продукти от киселинно разграждане, когато естерите стареят.
HNBR преодолява празнината за системи вода-гликол. Чрез хидрогениране на полимерния гръбнак, HNBR елиминира уязвимостите на двойните връзки, като устоява на разграждането на водата, като същевременно запазва механичната издръжливост, необходима за високоциклични мобилни отпадъци и цилиндри за тунелиране.
Тъй като водните гликоли осигуряват по-ниска гранична дебелина на смазочния филм от минералните масла, еластомерните уплътнителни устни изпитват по-високо сухо триене срещу хромирани пръти. Замяната на стандартните U-образни чаши с пълни с бронз или въглерод PTFE стъпкови уплътнения, подкрепени от FKM О-пръстени, намаляват триенето при пробив с 65%, елиминирайки приплъзването на цилиндъра.
Преди преобразуване на съществуващ машинен парк или посочване на новхидравлични цилиндриза пожароустойчиви флуидни среди, проверете тези четири инженерни контролни точки:
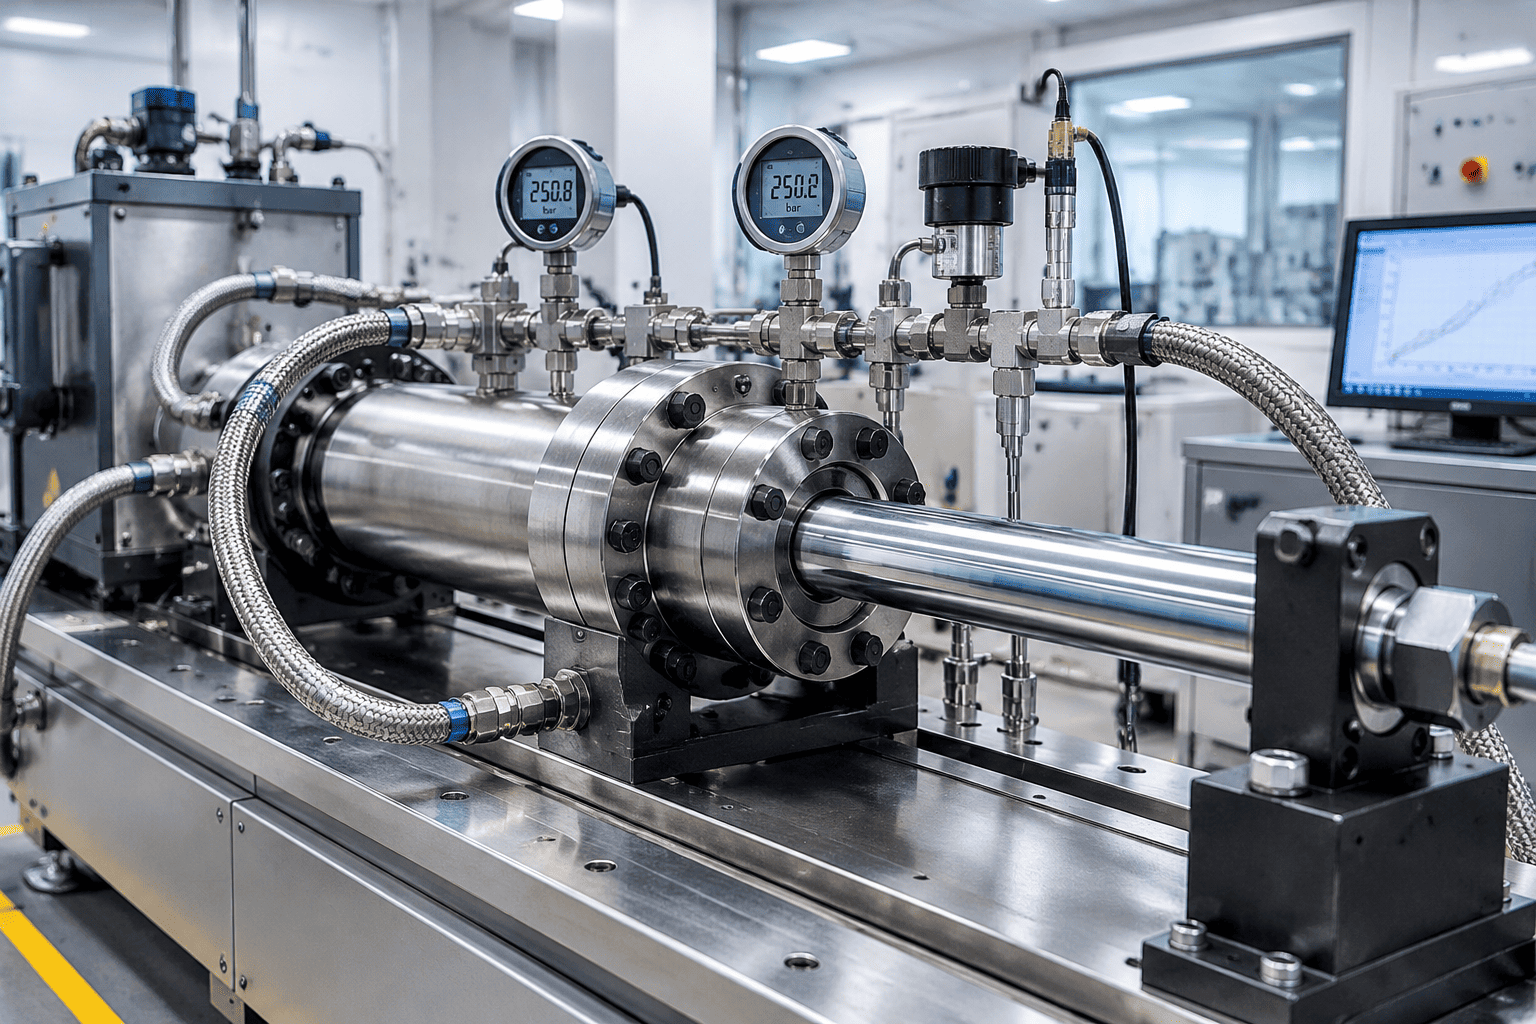
Класификациите на течностите и насоките за съвместимост на материалите, цитирани по-горе, отговарят на стандартите ISO 12922 и ISO 6072. Тъй като патентованите добавки за течности се различават при различните производители на масла, винаги извършвайте 72-часов тест за набъбване на еластомер и потапяне на опън преди масово преобразуване на флота.
Модернизиране на машини за стоманодобив, подземно минно оборудване или леярски преси до огнеустойчиви стандарти ISO 12922?
Свържете се със специализирания инженерен екип на HCIC с вашия тип течност (HFC, HFDU или HFD-R), работно налягане и работни температури на околната среда. Ние предоставяме 3D CAD стъпкови файлове в рамките на 24 часа, персонализирани FKM/HNBR уплътнителни пакети и пълни фабрично тествани резервни цилиндри, проектирани за съответствие с изискванията за пожарна безопасност без прекъсване.