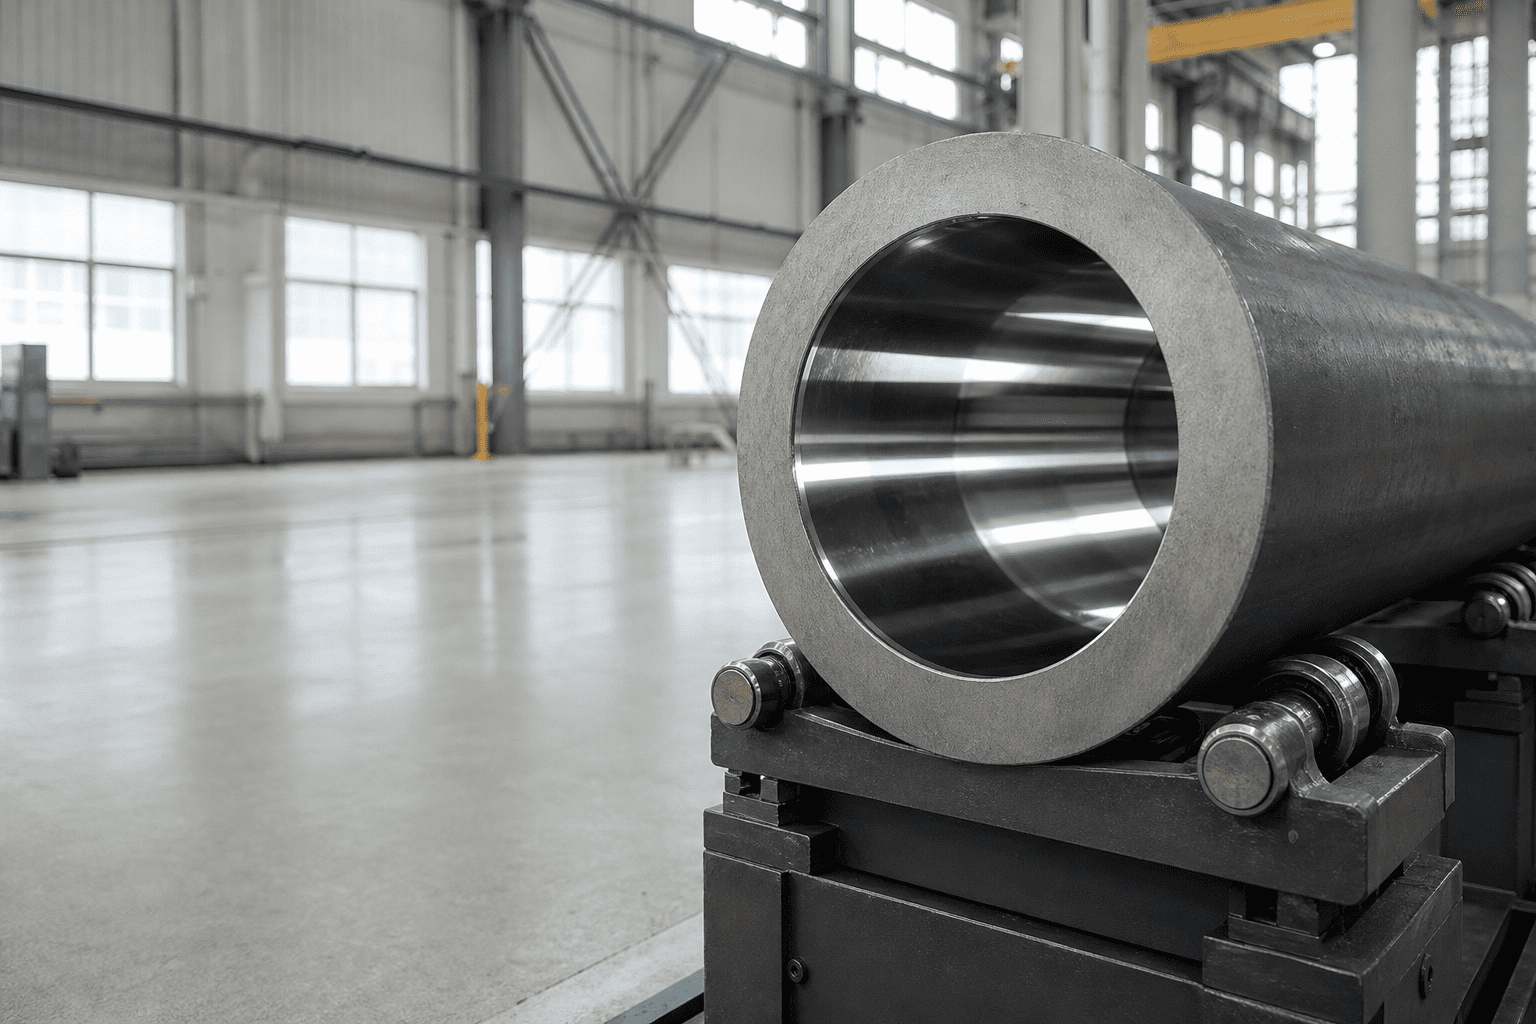
Когато техниците на място подозират повреда на вътрешното уплътнение на буталото, стандартният тест в магазина е да се достигне дъното на цилиндъра при пълен ход, да се херметизира портът и да се провери противоположният порт за изтичане на масло. В цилиндри с балони този тест постоянно дава фалшиво-отрицателни резултати:
| Позиция | Разстояние | Измерване на отвора | Забележка |
|---|---|---|---|
| Основна капачка | 0 мм | 100.02 мм | Номинална спецификация |
| Среден инсулт | 500 мм | 100.48 мм | +0,46 мм зона на набъбване |
| Главна жлеза | 1000 мм | 100.03 мм | Номинална спецификация |
Тъй катохидравличен цилиндърцевта е структурно закрепена в двата края от тежка стоманена основа изковка и жлеза на главата с резба, като постоянният обръч се концентрира почти изключително в неподдържаната централна част на цевта.
1. Инерционни кинетични ударни шипове:Кофа на багер, удряща се в гранит с пълна скорост, предизвиква мигновен скок на налягането при забавяне, който надхвърля границите на пукнатините на главния предпазен клапан на системата, преди цилиндърът на клапана да може физически да се отвори.
2. Декомпресионни ударни вълни:В хидравличните преси с голям тонаж и уплътняващите цилиндри, бързото преместване на клапана отприщва акустични вълни за декомпресия на флуида, които удрят вътрешната тръба ID.
3. Нестандартна тръбна металургия:Използване на стандартни търговски студено изтеглени тръби от въглеродна стомана с ниска граница на провлачане (под 350 MPa) вместо високоякостна легирана стомана (над 520 MPa провлачване).
4. Прекомерна квота за хонинговане на тръбата: Прекомерното уточняване на вече износена тръба на цилиндър, за да се премахнат дълбоки набраздявания, намалява оставащата дебелина на стената на тръбата под минималните граници на инженерна безопасност.
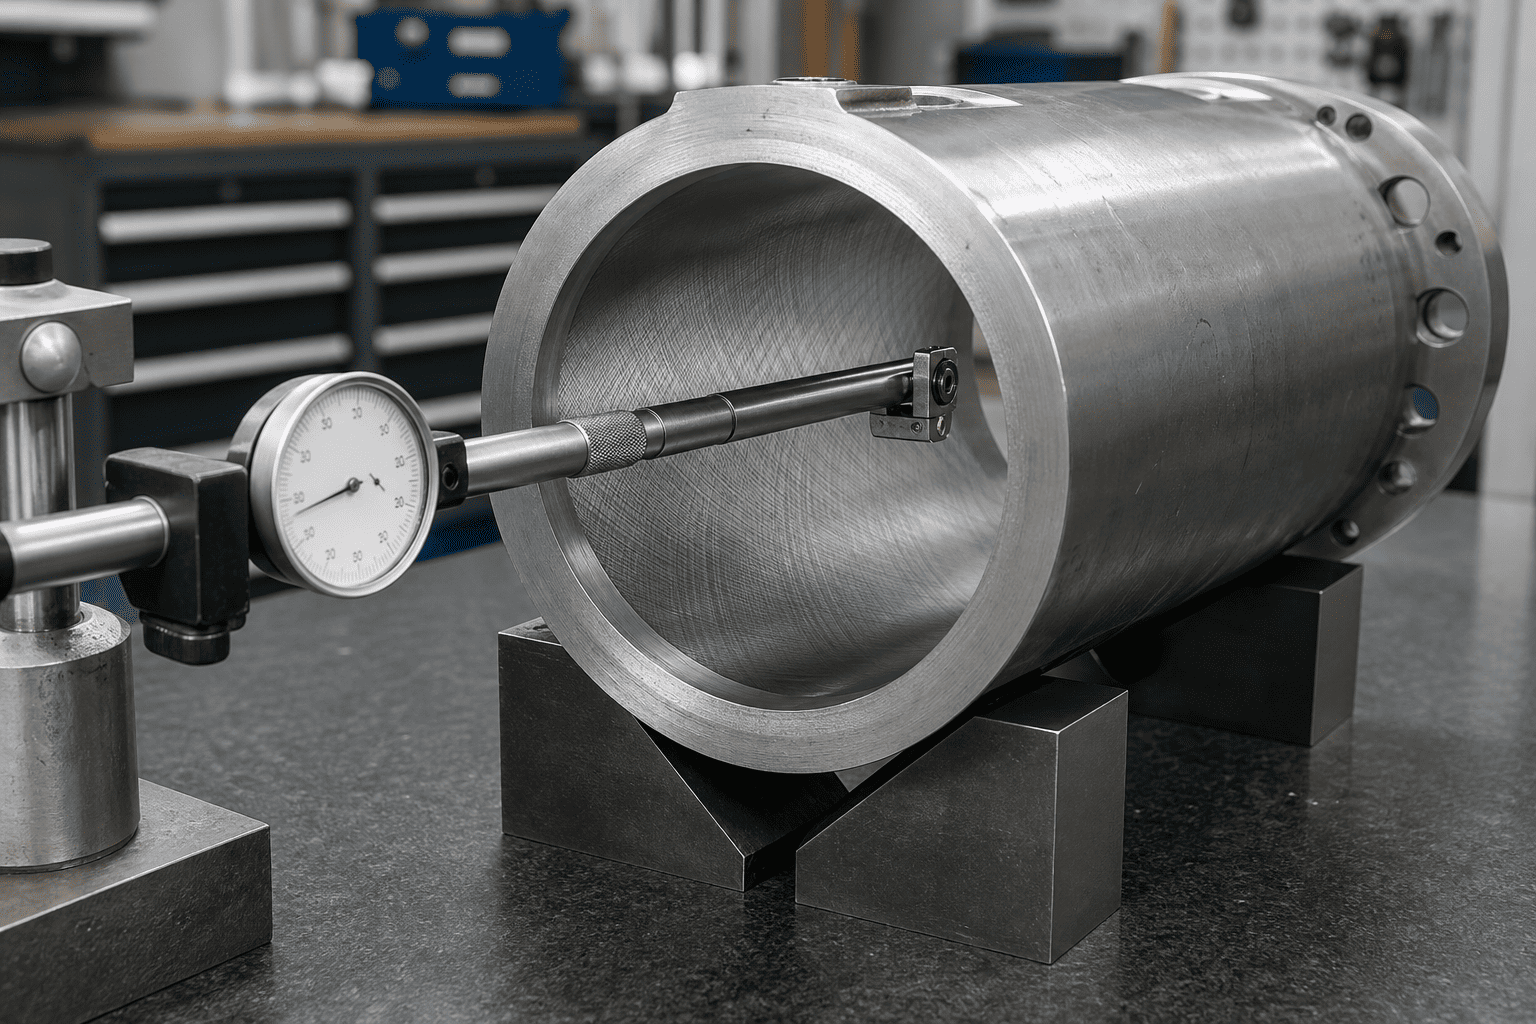
За окончателно диагностициране на балон на цевта по време на разглобяване на цеха, механиците трябва да картографират вътрешната геометрия на отвора в множество интервали на ход, вместо да измерват само лесно достъпните краища на тръбите:
| Позиция | Разстояние | Измерване на отвора | Забележка |
|---|---|---|---|
| Основна капачка | 0 мм | 100.02 мм | Номинална спецификация |
| Среден инсулт | 500 мм | 100.48 мм | +0,46 мм зона на набъбване |
| Главна жлеза | 1000 мм | 100.03 мм | Номинална спецификация |
Предотвратяването на балониране на цевта в хидравлични вериги с силен удар изисква надграждане от стандартни въглеродни DOM тръби към високоякостни безшевни легирани стомани:
| Степен на тръбите | Класификация на материалите | Минимална граница на провлачване | Устойчивост на пикови удари |
|---|---|---|---|
| AISI 1020 / 1026 | Стандартен студено изтеглен въглен | 290 – 340 MPa | Лош (податлив на балон под пикове от 4000 psi) |
| St52-3 / E355 | Микролегирана структурна стомана | 450 – 520 MPa | Умерено (стандартен мобилен индустриален бенчмарк) |
| 27SiMn / 30CrMo | Закалена и темперирана легирана стомана | 620 – 780 MPa | Превъзходен (издържа на удари при динамично копаене от 8000+ psi) |
| 4140 Chrome-Moly | Легирана стомана с висока твърдост | 850 – 950 MPa | Extreme Duty (приставки за разрушаване и ковашки преси) |
В допълнение към избора на сплав с висока производителност, инженерните насоки за тежък режим на работа изискват уточняване на коефициенти на тежки стени, при които външният диаметър на тръбата е най-малко 1,25 до 1,35 пъти по-голям от номиналния диаметър на отвора при мобилно оборудване с висока степен на удар.
Справяне с необяснима загуба на сила на разкъсване по средата на хода или подуване на цилиндъра в тежкотоварно оборудване?
Консултирайте се със специализирания инженерен екип по хидравличен дизайн на HCIC. Ние доставяме дебелостенни, високопроизводителни цилиндрови възли от сплави, проектирани със сертифицирани 27SiMn/4140 безшевни тръби, прецизни шлифовани и полирани отвори и цялостна CAD проверка за тежкотоварни мобилни и индустриални машини по целия свят.