В тежки работни среди корозията на буталния прът рядко е само козметичен недостатък. Единично микроскопично убождане на ръжда върху открит прът на цилиндър действа като назъбено бръснарско ножче.
Всеки път, когатохидравличен цилиндrприбира, този грапав кратер от железен оксид се нарязва директно върху чистачката на полиуретанова пръчка и основното уплътнение под налягане на U-образната чаша. В рамките на десетки цикли:
За машини, изложени на крайбрежен морски въздух, саламура за размразяване на магистрали (калциев и магнезиев хлорид) или киселинни селскостопански химикали, стандартните каталожни твърди хромирани пръти често се образуват мехури и ямки в рамките на един сезон. Изборът на правилната повърхностна металургия е най-рентабилната линия на защита.
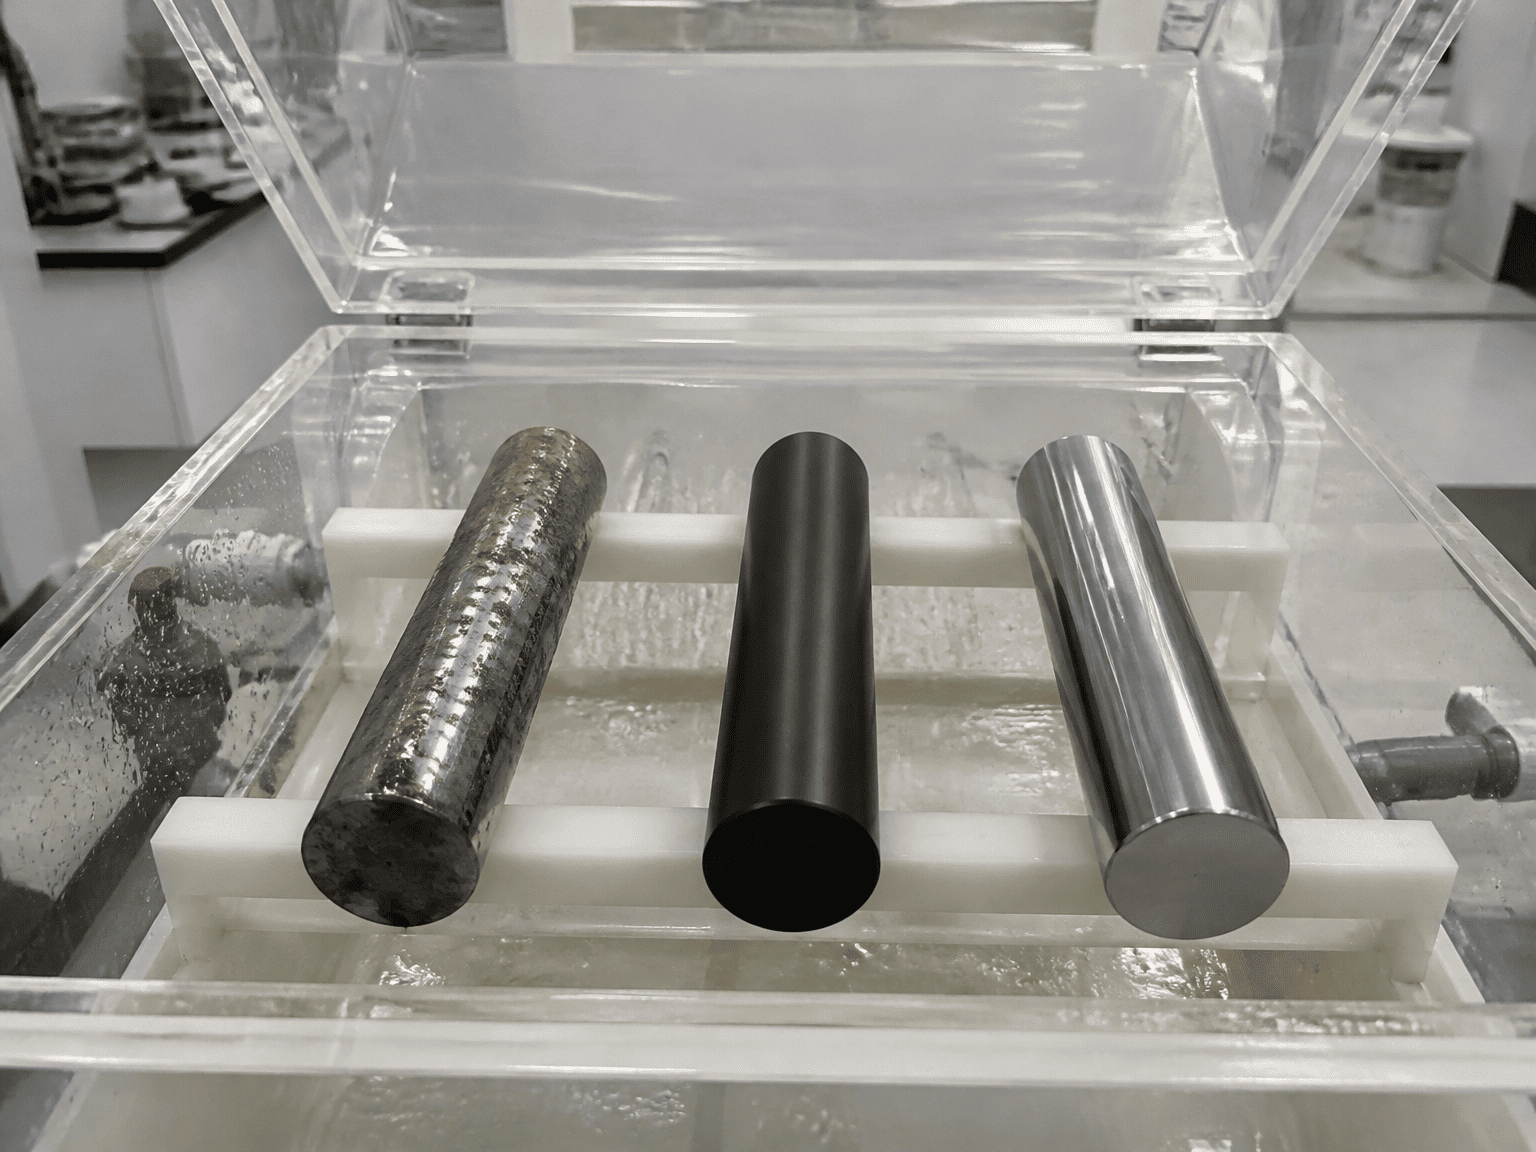
[ 1. Стандартен твърд хром ] ===> Микронапукана галванизирана обвивка (разчита на чиста повърхностна бариера)
[ 2. QPQ Liquid Nitriding ] ===> Слой за термична химическа дифузия в стоманата (Без покритие за лющене)
[ 3. Двоен слой никел-хром] ===> Плътна непореста никелова бариера + жертвен външен слой от твърд хром
Стандартният твърд хром остава глобален еталон за вътрешни и леки промишлени машини.
- Процесът: Слой от метален хром (обикновено с дебелина от 20 до 30 микрона) се нанася галванично върху индукционно закалена въглеродна стомана и се полира до огледално покритие (Ra 0,1 до 0,2 микрона).
- Микроскопичната реалност: Целият електроотложен хром естествено съдържа хиляди микроскопични фрактури от напрежение ("микропукнатини"). В суха или чиста маслена среда, тези микропукнатини задържат благоприятно смазочния маслен филм. Въпреки това, в агресивни химически среди, корозивните електролити се просмукват направо през микропукнатините към необработената основна стомана отдолу. Ръждата цъфти под хрома, повдигайки покритието на остри люспи.
QPQ не е повърхностно покритие, което стои върху стоманата; това е процес на термохимична дифузия, който фундаментално трансформира външната молекулярна структура на самата стомана.
- Процесът: Необработеният стоманен прът се подлага на течно феритно нитрокарбюризиране в специализирана баня с разтопена сол, последвано от механично полиране и вторично оксидиране. Азотните и въглеродните атоми дифундират дълбоко в стоманената решетка, създавайки изключително твърд "съединителен слой" желязо-нитрид (обикновено с дълбочина от 15 до 25 микрона), подкрепен от по-дълбока зона на дифузия на азот.
- Ключово предимство: Тъй като няма отделна обвивка с галванично покритие, QPQ не може да образува мехури, да се начупва, да се отлепи или да се отлепи. Освен това, плътното покритие от черен железен оксид запечатва повърхностните микропори, предлагайки изключителна устойчивост на пътна сол и чакъл.
Когато оборудването работи директно в зони на пръски със солена вода или офшорни сондажни платформи, двуслойният никел-хром осигурява максимална галванична защита.
- Процесът: Дебел, без пори пластичен никелов подслой (30 до 50 микрона) се нанася първо върху стоманата, последван от стандартно покритие от твърд хром (20 до 30 микрона).
- Ключово предимство: Основният слой от чист никел осигурява непропусклива, устойчива на корозия химическа бариера, която напълно запечатва стоманения субстрат. Външното покритие от хром осигурява висока повърхностна твърдост и устойчивост на надраскване. Дори ако агресивната солена вода проникне в хромираните микропукнатини, тя спира на никеловата бариера, без да контактува с основната стомана.
| Параметър на производителността | Твърд Chrome | QPQ течно азотиране | Двуслоен никел-хром |
|---|---|---|---|
| ASTM B117 Рейтинг на солен спрей | 100 до 200 часа | 400 до 800+ часа | 1000 до 1500+ часа |
| Твърдост на повърхността | 850 до 1000 HV | 900 до 1150 HV | 850 до 1000 HV (хромиран слой) |
| Чакъл / Ударно раздробяване | Умерен (склонност към микрочипове) | Отличен (без лющене или белене) | Добър (никелът абсорбира ударния удар) |
| Цвят и естетика на повърхността | Ярко огледално сребро | Satin Gunmetal / матово черно | Ярко огледално сребро |
| Химическа устойчивост срещу размразяване | Слабо (бързо изпада в MgCl₂/CaCl₂) | Изключителен (Устойчив на химически саламура) | Изключителен (непропусклива бариера) |
| Фактор на относителната цена | Базово ниво ($1,0 ×) | Умерено ($1,2 до 1,4×) | Премиум ($1,8 до 2,5×) |
+-----------------------------+----------------------------------+--------------------------------+
| Стандартен Chrome | QPQ течно азотиране | Двойно никел-хром |
+-----------------------------+----------------------------------+--------------------------------+
| • Фабрична автоматизация на закрито | • Снегопочистващи машини за магистрали и разпръсквачи на сол| • Офшорни кранове и лебедки |
| • Стационарни магазинни преси | • Резервоари за селско стопанство и тор | • Крайбрежни подемници за контейнерни кораби|
| • Затворени металорежещи машини | • Откажете странични и задни товарачи | • Морски докове със зона за пръски |
| • Чисти складови мотокари | • Транспортни средства за горско стопанство и инертни материали | • Подводни хидравлични задвижки |
+-----------------------------+----------------------------------+--------------------------------+
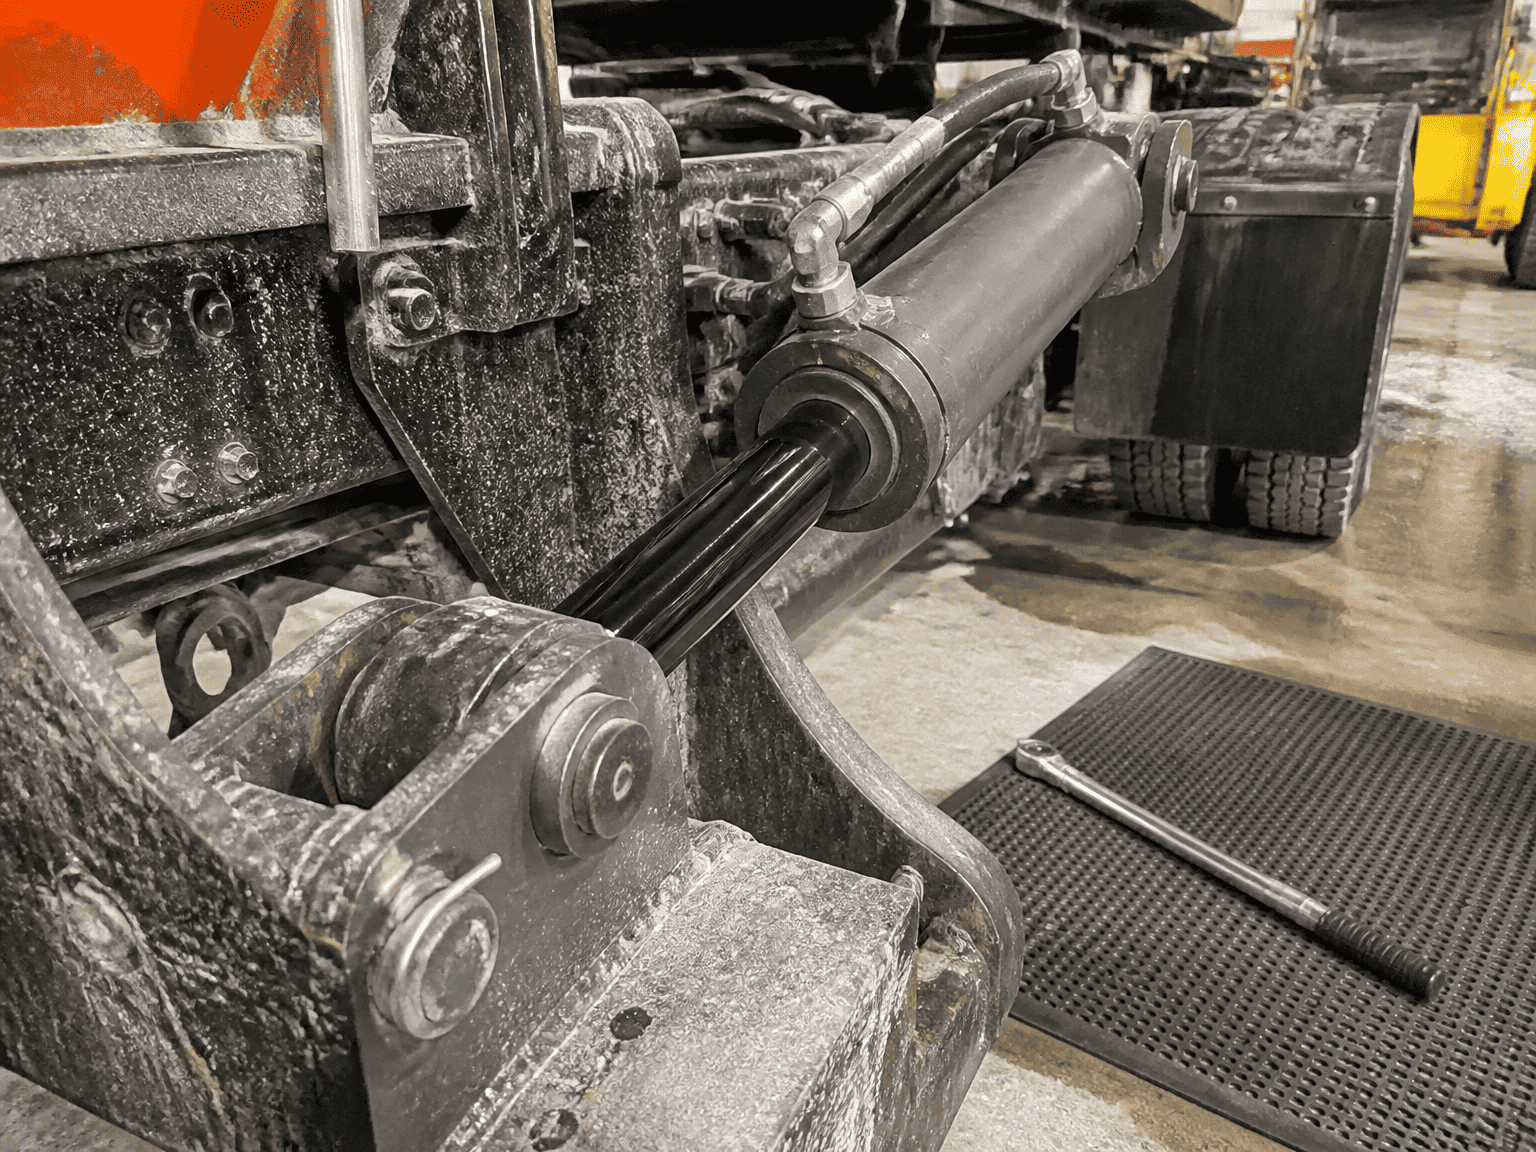
Общинските превозни средства за зимна служба се движат директно през облаци под налягане от течен калциев хлорид и мокра каменна сол. Соленият спрей взривява разширенияхидравличен цилиндърпрът заедно с високоскоростен пътен чакъл. Устойчивият на чипове, унифициран дифузионен слой на QPQ предотвратява локализирано питинг, докато елегантното му черно покритие намалява слънчевите отблясъци за насрещния трафик.
Течните азотни торове и поташните суспензии са известни като агресивни срещу стандартния галванизиран хром. QPQ осигурява химическата пасивност, необходима за оцеляване на сезонното излагане на химикали, без да захваща уплътненията на жлезата.
В морските зони с пръски, където оборудването е постоянно изложено на океанска мъгла и приливни пръски, двуслойният никел-хром е признат световен стандарт. По-високата първоначална инвестиция се компенсира чрез предотвратяване на офшорни хидравлични течове и скъпоструващ престой на кораба.
Оценките за ефективност на корозия, посочени в това ръководство, се основават на стандартно лабораторно тестване на неутрален солен спрей ASTM B117. Експлоатационният живот на място може да варира в зависимост от локалните химически концентрации, механичните цикли на абразия, излагането на ултравиолетови лъчи и протоколите за измиване на флота.
HCIC произвежда прецизни персонализирани хидравлични цилиндри, проектирани с индукционно закален твърд хром, течно азотиране QPQ и никел-хромирани пръти за морско оборудване за производители на оборудване по целия свят.