Често се говори за хидравлично замърсяване, след като клапанът заседне, помпата започне да шуми или цилиндърът започне да се движи неравномерно. Дотогава течността вече не е просто детайл за поддръжка. Стана доказателство, че системата не е била контролирана на по-ранен етап.
За OEM оборудване, чистотата започва преди пускането в експлоатация. Новото масло може да изисква филтриране преди употреба. Маркучите, фитингите, резервоарите и машинно обработените компоненти могат да въвеждат частици. Вентилатор, капак за достъп или отворен порт могат да позволят на замърсяване да влезе по време на обслужване. След това износването вътре в системата може да създаде повече частици и да ги циркулира през чувствителни хлабини.
За OEM екип чистотата е по-полезна, когато се третира като изискване за дизайн и приемане, а не като обща инструкция за „поддържане на маслото чисто“. Полезна спецификация идентифицира метода на докладване, точката за вземане на проби, отговорната страна и действията, които трябва да се предприемат, когато резултатът е извън договорената граница.
Тази статия обяснява инженерната логика, без да задава една универсална цел за чистота. Правилната цел зависи от най-чувствителния към замърсяване компонент, хидравличната верига, течността, работния цикъл и инструкциите на производителя на компонента.
ISO 4406 отчита замърсяване с твърди частици, използвайки три кодови номера. Ръководството за стандарти за замърсяване на Parker идентифицира трите размерни ленти като частици, по-големи от 4 μm(c), по-големи от 6 μm(c) и по-големи от 14 μm(c). Кодът се основава на броя на частиците в определен обем течност, а не на визуалния вид на маслото.
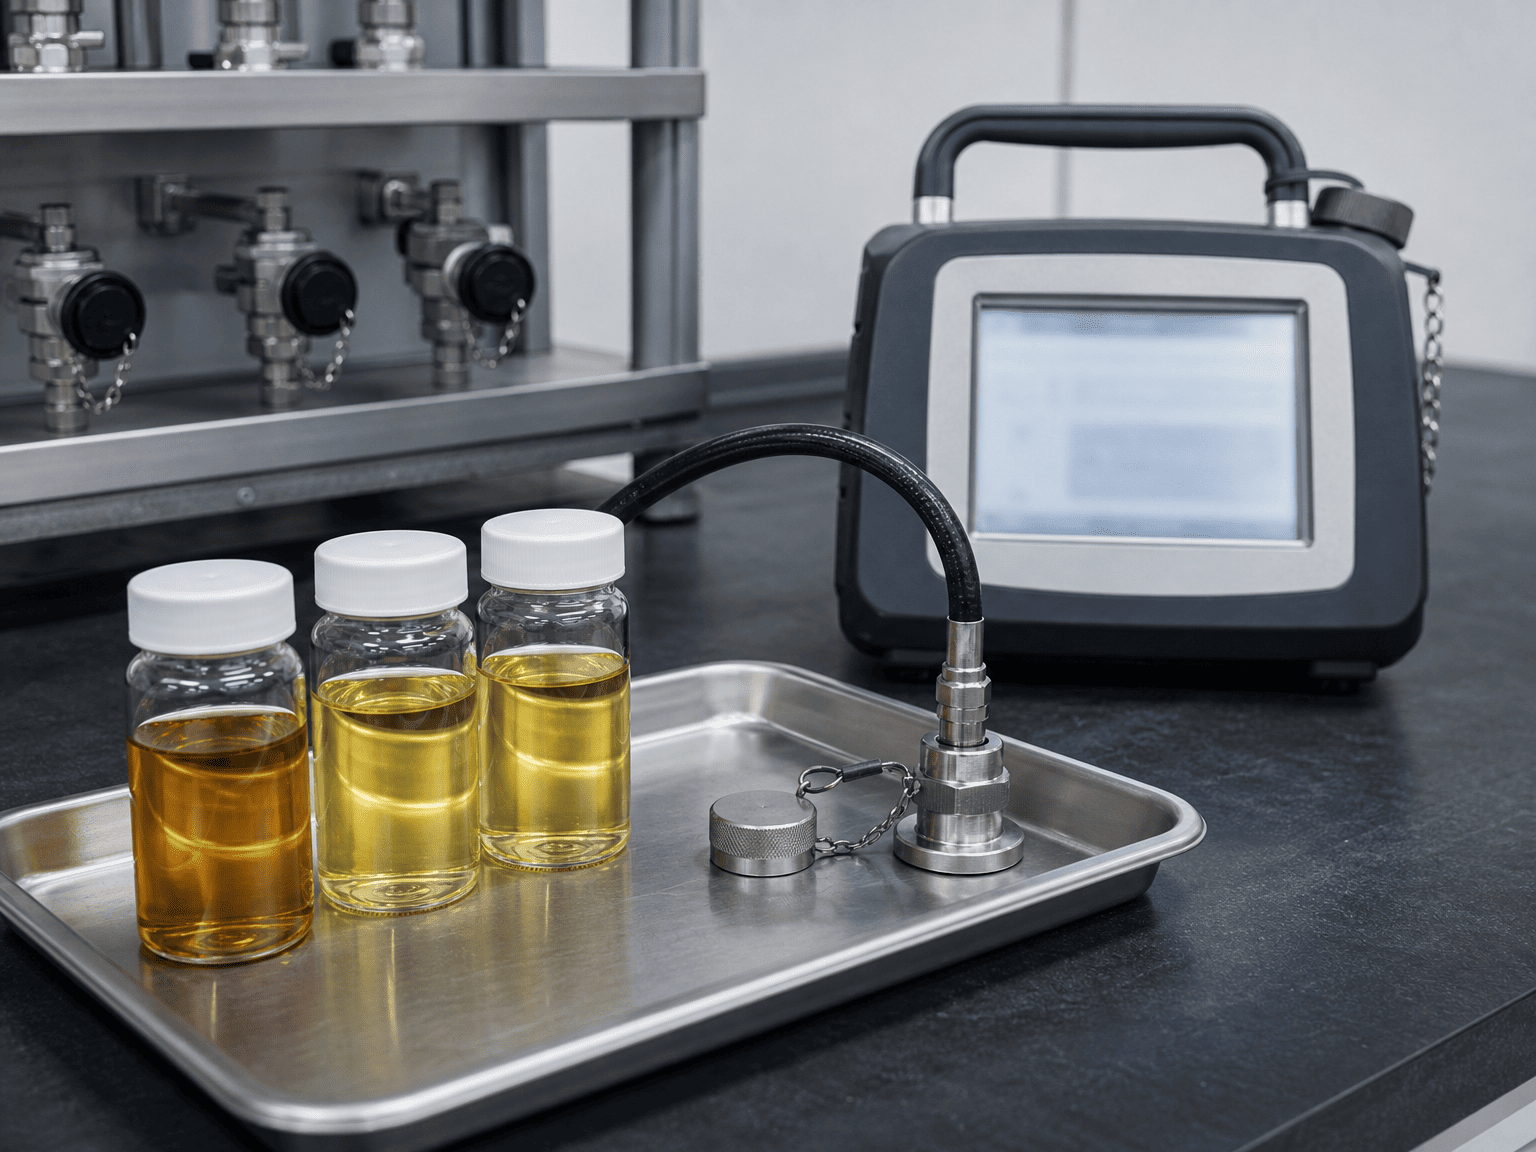
Това разграничение има значение. Маслото може да изглежда прозрачно и все още да съдържа частици, които са свързани с клапани, помпи, водачи и уплътнения. Обратно, един резултат от броя на частиците не е пълна диагностика на хидравличната система. Резултатът описва само пробата, получена при посочения метод и условия на изпитване.
Кодовите номера са логаритмични ленти за чистота. Промяната на един код не е малка линейна промяна в населението на частиците. Поради това купувачите трябва да избягват да третират 18/16/13 като декоративен етикет или да сравняват два доклада, без да проверят метода на изпитване, основата за калибриране, местоположението на пробата и датата.
Parker също показва, че допустимите кодове за замърсяване варират в зависимост от типа система и чувствителността на компонента. Верига с ниско налягане с големи хлабини не може да получи същото очакване за чистота като пропорционална или сервоуправляема система с висока производителност. Спецификацията трябва да идва от дизайна на системата, а не от обща интернет таблица.
Варелът за доставка или резервоарът за насипни товари може да съдържа частици от производствено, транспортно, транспортно оборудване или обработка. „Ново масло“ описва търговския му статус; това не доказва автоматично, че отговаря на нивото на чистота, изисквано от машината.
Процедурата за получаване трябва да идентифицира класа на течността, партидата на доставчика, условията на съхранение и метода на филтриране, използван преди пълнене. Ако целта за чистота е част от спецификацията за покупка, резултатът трябва да бъде свързан с проба и документиран метод за изпитване.
Рязане, нарязване на резби, разваляне, заваряване, шлайфане и машинна обработка могат да оставят стружки, неравности, котлен камък или прах в близост до хидравличните връзки. Маркучът може да изглежда чист отвън, докато носи частици от процеса на производство или рязане. Капачките и щепселите също могат да станат източници на замърсяване, когато се съхраняват на мръсна маса и след това се монтират.
Почистването не е същото като избърсването на външната част на част. Вътрешността на маркучите, колекторите, тръбите и фитингите трябва да се вземе предвид преди затварянето на веригата.
Всеки резервоар диша при промяна на нивото на течността и температурата. Лошата вентилационна система може да позволи навлизането на прах или влага във въздуха. Отворените гърловини за пълнене, липсващите капачки и замърсените капаци за достъп създават подобни рискове по време на поддръжката.
Оформлението трябва да прави рутинното обслужване чисто и контролирано. Филтърните вентилатори, защитените точки за пълнене и запечатаните капаци за достъп не са козметични подобрения; те са част от границата за контрол на замърсяването.
Износването, кавитацията, повредените повърхности, разграждането на маркуча и повредата на компонентите могат да създадат частици след пускане в експлоатация. Филтърът може да премахне част от този материал, но филтрирането не може да замени диагнозата. Внезапното покачване на броя на частиците трябва да предизвика преглед на източника, а не само промяна на филтъра.
Прецизният тест върху лоша проба все още е лоша основа за решение. Вземането на проби трябва да се планира около място, което представлява състоянието на течността, която се оценява.
За тест за приемане на OEM, дефинирайте следното, преди машината да бъде напълнена:
- Точка на вземане на проби и дали е преди или след филтрирането
- Температура на флуида и работно състояние по време на вземане на проби
- Необходима процедура за промиване за връзката за вземане на проби
- Изисквания за чиста бутилка, маркуч и фитинги
- Еталон за изпитване, база за калибриране и лабораторен или инструментален метод
- Брой проби и изискване за повторяемост
- Лице, отговорно за записване на резултата и одобряване на освобождаването
Проба, взета от тих ъгъл на резервоар, може да не представлява течността, движеща се през клапан. Проба, взета веднага след нарушаване на системата, също може да покаже временно състояние. Точката на вземане на проби, времето и състоянието на машината трябва да бъдат записани с резултата.
За разследване на смяна на цилиндър или обслужване, пробата трябва да бъде свързана с изследваното събитие. Запишете машинните часове, скорошната поддръжка, промените на филтъра, необичайния шум, температурното състояние и компонента, който е задействал проверката. Броят на частиците без оперативен контекст е труден за тълкуване.
Спецификацията на филтъра трябва да бъде прегледана заедно с потока, налягането, поведението на байпаса, капацитета за задържане на мръсотия, достъпа за смяна на елемента и чувствителността на замърсяване на веригата. Най-малкият номинален микрон не е автоматично най-добрият отговор.
Прегледът на дизайна трябва да пита:
1. Къде е най-вероятно да навлезе заразата?
2. Кой компонент има най-малката или най-чувствителната вътрешна хлабина?
3. Филтърът защитава ли компонента по време на нормален поток, студен старт и условия на байпас?
4. Може ли екипът по поддръжката да идентифицира блокиран елемент, преди обходният път да стане нормален?
5. Филтърът достъпен ли е без отваряне на системата за неконтролирана среда?
6. Устройството за филтриране на връщащата линия, линията под налягане или офлайн филтрирането отговаря на действителния риск от замърсяване?
Филтърът също трябва да е съвместим с условията на потока и налягането на веригата. Елемент с по-малък размер може да създаде прекомерен спад на налягането. Недостъпен елемент може да бъде оставен да работи твърде дълго. Филтър без практически индикатор за състояние може да превърне мярката за чистота в забавена повреда.
Вентилаторите на резервоара, защитата при засмукване, филтрирането на връщане и офлайн филтрирането чрез бъбречна верига решават различни проблеми. Те не трябва да се третират като взаимозаменяеми компоненти.
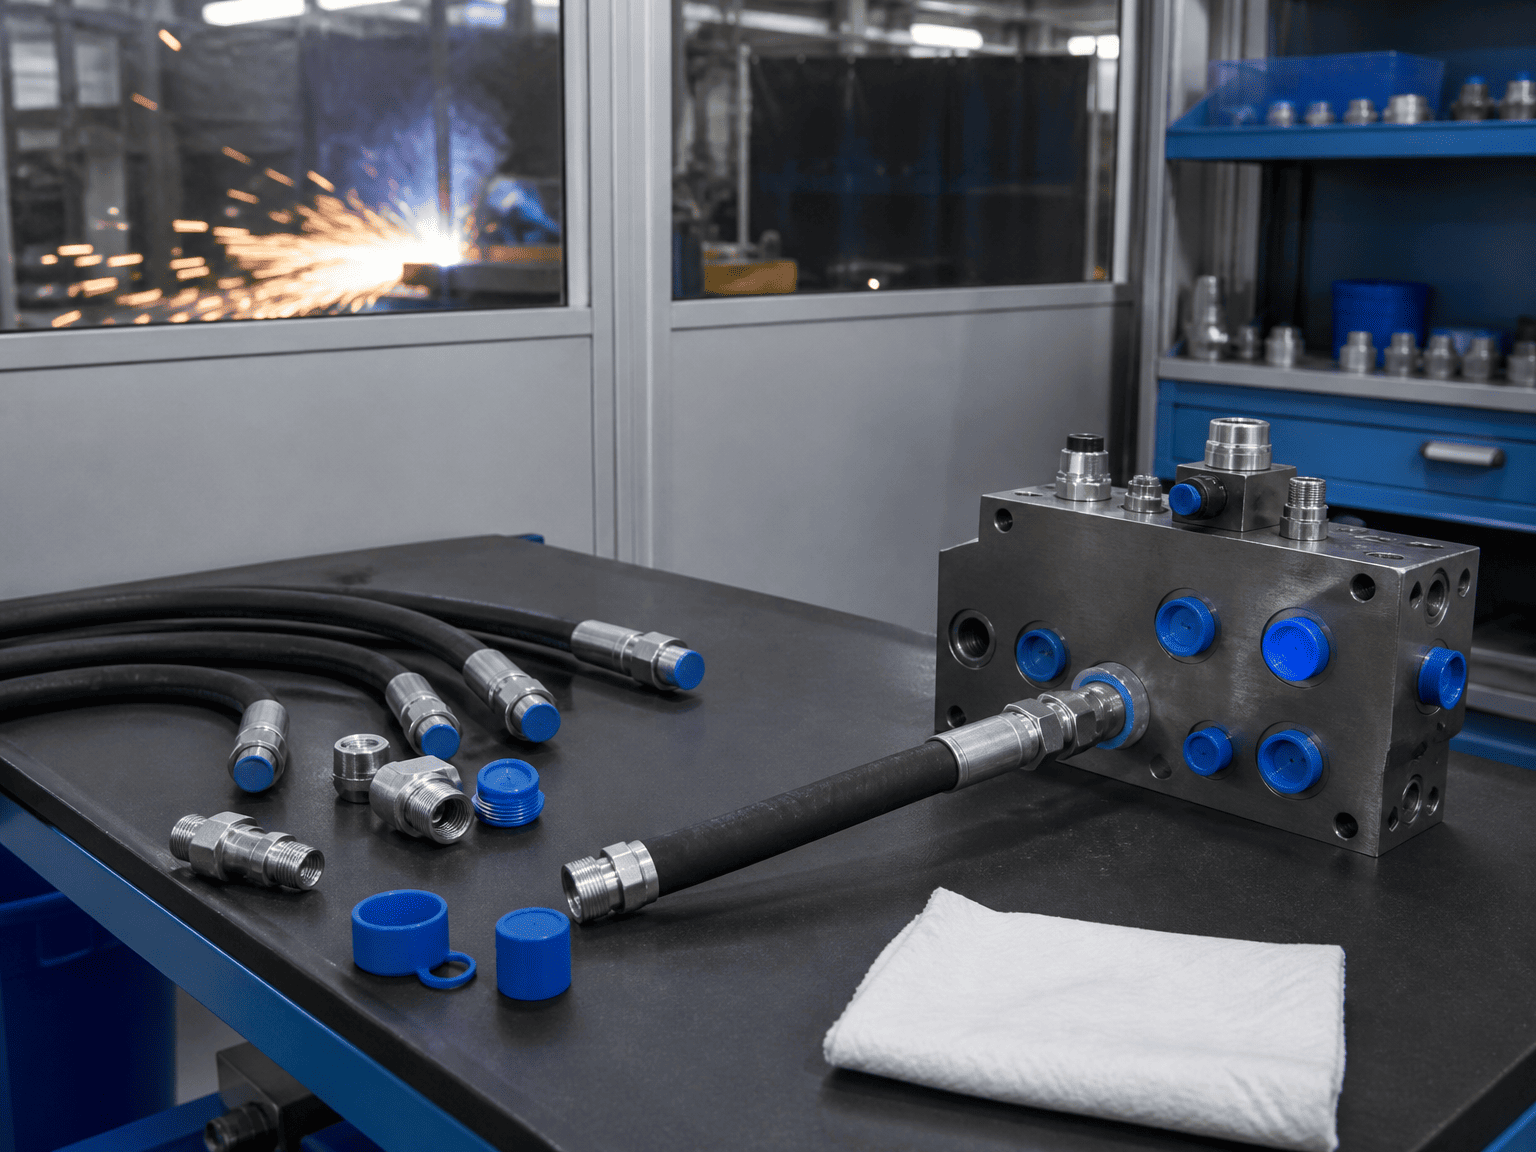
Хидравличен цилиндърчистотата трябва да бъде видима в процеса на производство и монтаж. Сериозният контролен списък на OEM може да включва:
Последната точка е лесно да се пропусне. Една машина може да премине тест за течност и след това да се замърси, докато маркучите са свързани, капаците са отстранени или компонент е сменен. Следователно записът за освобождаване трябва да включва времето на окончателната проба и работата, извършена след това.
За доставчиците на бутилки защитата на портовете и чистите практики на свързване имат значение, тъй като замърсяването може да достигне до уплътнения, водачи, клапани и готови повърхности на пръти през хидравличната верига. Цилиндърът не е изолиран от дисциплината за чистота на машината около него.
Избягвайте да пишете поръчка за покупка, която казва само „изисква се чисто хидравлично масло“. Едно използваемо изискване трябва да гласи:
- Стандартът за чистота и кодът за отчитане
- Основата на размера на частиците и методът за изпитване
- Местоположението на пробата и състоянието на машината
- Договорената цел за чистота или изискване на производителя на компонента
- Дали целта се прилага при доставка, след промиване, при пускане в експлоатация или по време на работа
- Отговорът на резултат извън лимита
- Необходими записи, включително дата на пробата, инструмент или лаборатория и идентификация на течността
Целта трябва да бъде избрана от най-чувствителния компонент и действителното натоварване на машината. Ако системата съдържа пропорционални или серво компоненти, използвайте техните публикувани изисквания за чистота като входни данни за дизайна. Ако цилиндърът е част от по-голяма верига, не приемайте, че обща категория цилиндър определя нивото на чистота за цялата машина.
Когато целта все още не е известна, правилното инженерно действие е да се получи лист с данни за компонента и хидравлична схема. Отгатването на код от обща таблица създава спецификация, която изглежда прецизна, но може да не защити системата.
Не обявявайте веднага цялата машина за дефектна. Първо потвърдете идентичността на пробата, метода на вземане на пробата, състоянието на инструмента и базата за докладване. След това сравнете резултата с предишни проби от същото място.
Многократната подмяна на филтърни елементи без намиране на източника може да скрие активно износване или проблем с проникване. Данните за тенденциите са по-полезни от едно изолирано число, когато системата вече е в експлоатация.
Преди да одобрите хидравличен цилиндър, захранващ блок или пълна верига, попитайте доставчика и екипа на машината:
Тези въпроси преместват контрола на замърсяването от общо обещание за поддръжка към проверим инженерен процес.